Sete KPIs que graxarias devem acompanhar antes de adicionar hidrólise enzimática
A hidrólise enzimática pode melhorar a solubilização de proteínas, o controle de viscosidade, o comportamento de separação e a recuperação de rendimento em uma graxaria. Mas a enzima não é a primeira variável a definir. A primeira variável é a linha de base da planta.
Antes de selecionar um fornecedor de enzimas para hidrólise em graxarias, as equipes de operação devem saber onde a linha está perdendo valor hoje: matéria-prima instável, exposição térmica irregular, alto arraste de licor, má separação de fases, carga de odor, sobrecarga do evaporador, cegamento de peneiras ou paradas para limpeza.
O conjunto correto de KPIs transforma um teste com enzimas de um exercício de laboratório em uma decisão de produção controlada.
1. Variabilidade da matéria-prima recebida
A hidrólise em graxarias começa antes do cozedor. Mistura de espécies, frescor, carga de gordura, umidade, tamanho de partícula, fração óssea, penas, couro, sangue e conteúdo de vísceras podem alterar a forma como a proteína se degrada.
Acompanhe os insumos que mudam a carga de hidrólise:
- Origem e categoria da matéria-prima
- Tempo de espera antes do processamento
- Tamanho médio de partícula após a moagem
- Variação visível de gordura e tecido conjuntivo
- Oscilações de umidade por fluxo de recebimento
- Eventos de contaminação que afetam bombeamento ou separação
Por que isso importa: enzimas são ferramentas seletivas, não produtos químicos corretivos. Uma planta que processa fluxos mistos de matéria-prima precisa de uma estratégia de hidrólise construída em torno da variabilidade, não de uma única amostra ideal.
2. Consistência da moagem e acesso à superfície
O tamanho de partícula afeta a transferência de calor, o contato da enzima, o desenvolvimento de viscosidade e o desempenho das peneiras a jusante. Materiais superdimensionados podem gerar hidrólise irregular. Moagem excessiva pode aumentar os finos, carregar a fase líquida e tornar a separação menos limpa.
Verificações úteis no chão de fábrica incluem:
- Condição da tela do moedor
- Desgaste de facas e martelos
- Frequência de retorno de material superdimensionado
- Esforço da bomba após a moagem
- Carga de finos para o cozedor ou tanque de hidrólise
Por que isso importa: melhor acesso à superfície pode melhorar o controle da hidrólise, mas excesso de finos pode empurrar sólidos para o fluxo líquido e reduzir a separação limpa de fases.
3. Histórico térmico durante cozimento e transferência
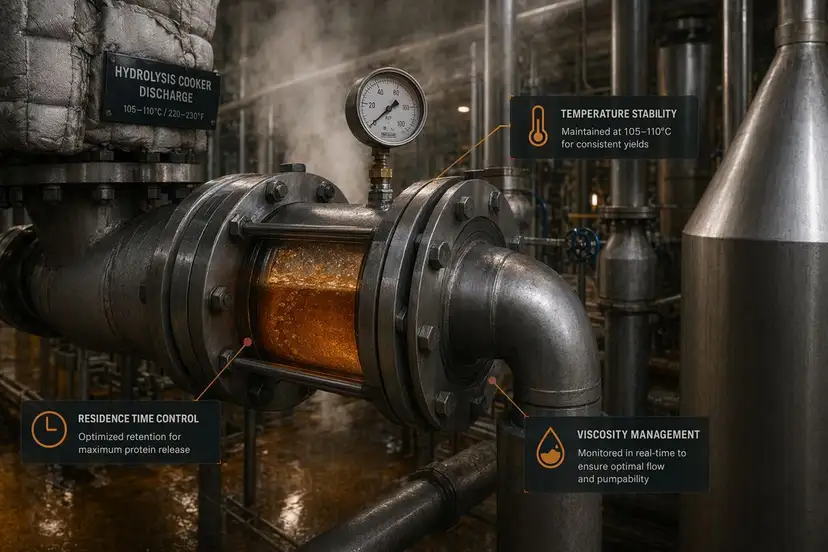
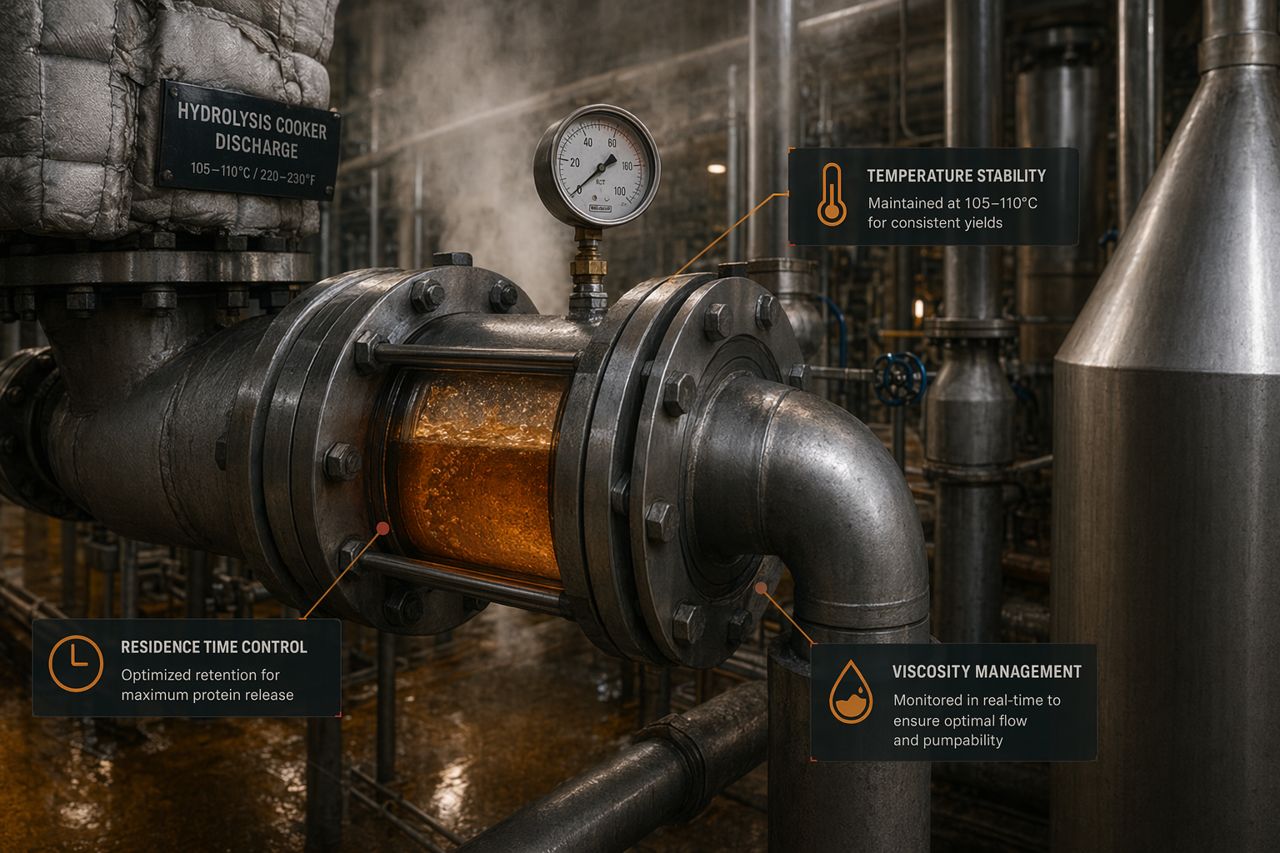
Enzimas operam dentro de uma janela de temperatura. Graxarias muitas vezes pensam em termos do setpoint do cozedor, mas a enzima percebe o histórico térmico real: pontos quentes, bolsões frios, atrasos na transferência, pulsos de vapor e temperaturas nas paredes dos tanques.
Estabeleça a linha de base do processo em torno de:
- Estabilidade da temperatura de descarga do cozedor
- Perda de calor na linha de transferência
- Comportamento da camisa do tanque
- Variabilidade da injeção de vapor
- Consistência do tempo de retenção
- Recuperação de temperatura após picos de matéria-prima
Por que isso importa: calor descontrolado pode encurtar a janela útil de hidrólise. Calor baixo ou inconsistente pode desacelerar a conversão e gerar qualidade variável do licor.
4. Tempo de residência da hidrólise e controle de mistura
A hidrólise não é apenas uma etapa química. É uma etapa de controle de fluxo. Se o tempo de residência muda com picos de alimentação, nível do tanque, taxa de recirculação ou disponibilidade de bombas, o mesmo programa enzimático pode entregar resultados diferentes de hora em hora.
Acompanhe:
- Tempo real de retenção por batelada ou segmento de fluxo contínuo
- Variação do nível do tanque
- Estabilidade da taxa de recirculação
- Carga do agitador e indicadores de zonas mortas
- Eventos de bypass ou fluxo em curto-circuito
- Transições de partida e parada
Por que isso importa: tempo de residência estável ajuda a planta a atingir um perfil de hidrólise repetível, em vez de correr atrás de problemas de viscosidade e separação a jusante.
5. Viscosidade e bombeabilidade do licor
A viscosidade é um dos KPIs de hidrólise mais práticos porque aparece imediatamente na planta: carga da bomba, velocidade de transferência, giro de tanques, troca térmica e comportamento da alimentação do decanter.
Observe:
- Tendências de amperagem das bombas
- Tempo de transferência de um vaso para outro
- Esforço de recirculação
- Comportamento de pressão do trocador de calor
- Frequência de entupimento de linhas
- Intervenções de operadores durante corridas com material espesso
Por que isso importa: viscosidade controlada pode aumentar a vazão, reduzir o tempo de recirculação e tornar a separação a jusante mais previsível.
6. Qualidade da separação gordura-água-sólidos
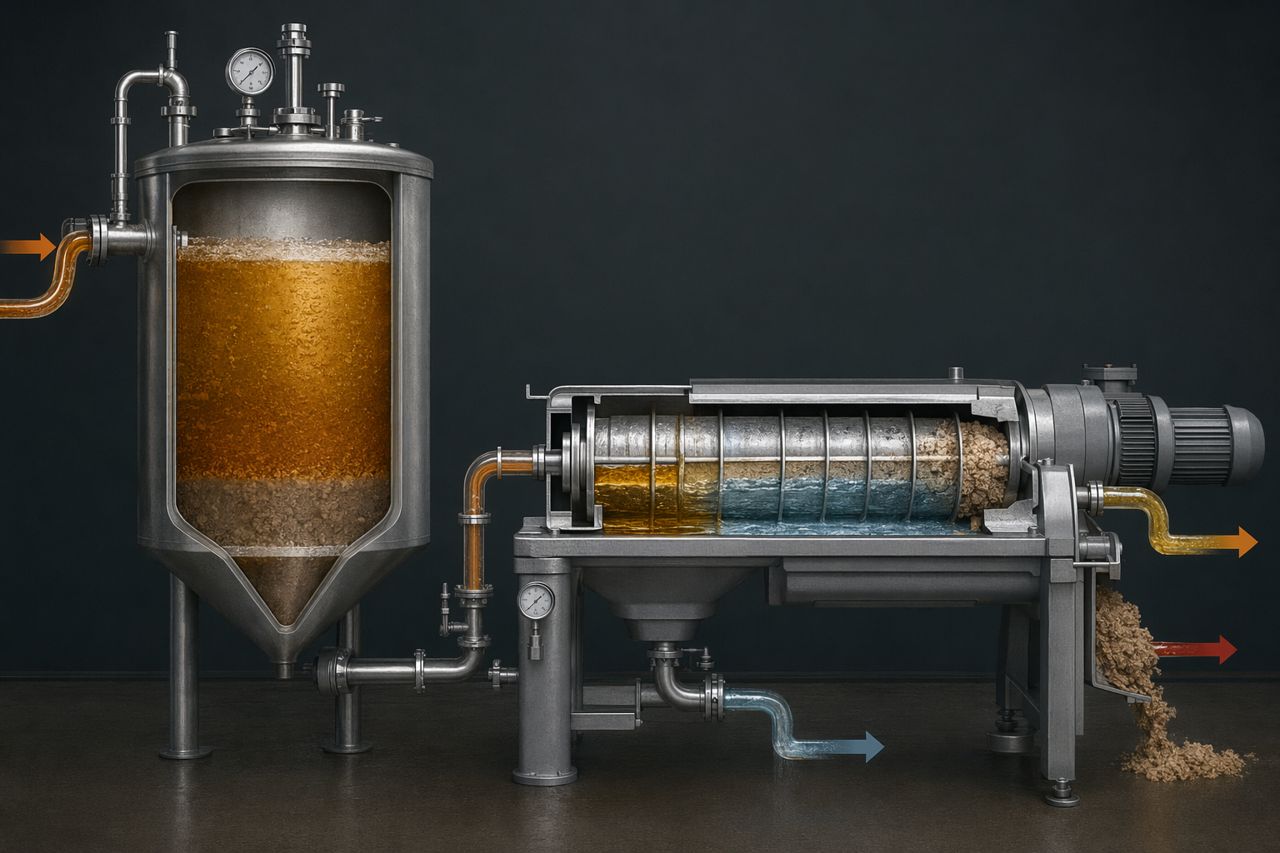
Um programa de hidrólise não deve ser avaliado apenas pela intensidade com que degrada proteínas. Deve ser avaliado pelo que acontece no decanter, na centrífuga, na prensa, nas peneiras e no evaporador.
Estabeleça a linha de base da separação com indicadores práticos de produção:
- Clareza da gordura e arraste de água
- Arraste de sólidos para o fluxo líquido
- Recuperação de proteína na fase-alvo
- Volume de lodo e esforço de manuseio
- Frequência de cegamento de peneiras
- Estabilidade da centrífuga ou do decanter
- Carga do evaporador após a hidrólise
Por que isso importa: mais degradação nem sempre é melhor. O objetivo é uma hidrólise controlada que apoie uma separação limpa e uma recuperação lucrativa.
7. Carga de odor, incrustação e tempo de parada
O odor deve ser gerenciado como uma carga operacional, não apenas como uma reclamação. A hidrólise afeta a liberação de voláteis, o comportamento do condensado, resíduos em tanques e a demanda de limpeza. O KPI deve conectar odor e incrustação a custo e disponibilidade.
Acompanhe:
- Reclamações de odor por etapa do processo e janela de tempo
- Mudanças na carga de lavadores de gases ou sistemas de tratamento de ar
- Tendências de concentração do condensado
- Incrustação em tanques, linhas e trocadores de calor
- Frequência de limpeza de peneiras
- Duração do CIP e demanda química
- Tempo de parada associado a linhas bloqueadas ou limpeza deficiente
Por que isso importa: um programa enzimático que melhora o rendimento, mas aumenta a carga de limpeza ou odor, pode não melhorar a economia da planta. A linha completa precisa ser medida.
Como transformar esses KPIs em um briefing de teste enzimático
Um briefing robusto de teste de hidrólise deve definir o objetivo da planta antes do início da seleção da enzima.
Inclua:
- Os fluxos de matéria-prima a serem tratados
- O ponto do processo para adição da enzima
- O comportamento atual de temperatura e tempo de residência
- A alteração de viscosidade desejada
- A separação de fases-alvo e a meta de recuperação
- Restrições relacionadas a odor, limpeza e carga do evaporador
- Uma janela clara de comparação contra a linha de base atual
Isso dá ao fornecedor de enzimas um problema de produção a resolver, não uma amostra para interpretar por tentativa.
O que a Rendara avalia antes de recomendar um programa de hidrólise
A Rendara apoia graxarias na seleção de enzimas para hidrólise controlada, recuperação de proteínas, redução de viscosidade e desempenho de separação a jusante. Avaliamos a linha completa de processamento: moedores, cozedores, tanques de hidrólise, circuitos de transferência, decanters, centrífugas, evaporadores e padrões de limpeza.
O objetivo não é a degradação máxima. O objetivo é a degradação correta, na janela de processo correta, com valor mensurável para a planta.
Solicite uma cotação
Se sua equipe está avaliando hidrólise enzimática para uma linha de graxaria, envie-nos seu objetivo de processo, tipo de matéria-prima, ponto de adição e os KPIs que deseja melhorar.
Solicite uma cotação usando o formulário do site