Odeurs, temps de séjour et maîtrise du procédé dans le rendu des coproduits animaux
Les usines de rendu ne perdent pas le contrôle d’un seul coup. Les signaux d’alerte apparaissent chaque semaine aux mêmes endroits : odeurs plus fortes à la réception et en sortie de cuisson, liqueur plus épaisse dans les lignes de transfert, hydrolyse instable, décanteurs surchargés, mauvaise séparation graisses-eau-solides, et opérateurs qui compensent par plus de chaleur, un maintien plus long ou une alimentation plus lente.
Pour les sites qui évaluent un fournisseur d’enzymes pour l’hydrolyse en usine de rendu, la vraie question n’est pas de savoir si les enzymes peuvent dégrader les protéines issues des coproduits. La question est de savoir si le système enzymatique peut s’intégrer dans la fenêtre de procédé de l’usine sans créer de nouveaux goulets d’étranglement.
Rendara fournit des solutions enzymatiques pour les opérations de rendu qui nécessitent une hydrolyse contrôlée, un comportement d’écoulement plus propre et une meilleure récupération à partir de flux de coproduits animaux. L’objectif est pratique : améliorer la conversion là où elle crée de la valeur, réduire la charge odorante évitable et maintenir le débit de production.
Pourquoi les odeurs commencent souvent comme un problème de maîtrise du procédé
Dans le rendu, les odeurs sont souvent traitées comme un sujet de traitement de l’air. Les laveurs, condenseurs, oxydateurs, réseaux de gaines et la mise en dépression sont tous importants. Mais le côté procédé détermine souvent l’effort que ces systèmes devront fournir.
La charge odorante peut augmenter lorsque la matière première reste trop longtemps en attente, lorsque les cuiseurs sont poussés au-delà d’une charge stable, lorsque la dégradation des protéines devient irrégulière ou lorsque des matières partiellement hydrolysées stagnent dans des zones mortes. Une fois que le flux de procédé devient incohérent, l’usine peut observer davantage de charge vapeur, plus de dépôts collants et plus de composés volatils transférés vers le système de traitement de l’air.
L’hydrolyse enzymatique n’est pas un désodorisant. Utilisée correctement, c’est un outil de maîtrise du procédé. En pilotant la dégradation des protéines dans une fenêtre maîtrisée, l’usine peut réduire le surtraitement, limiter la dégradation incontrôlée et obtenir un profil d’hydrolysat plus prévisible.
Signaux opérationnels à surveiller
Les équipes d’usine doivent relier les plaintes liées aux odeurs et la charge du système de traitement de l’air à des indicateurs de procédé tels que :
- Âge et variabilité des matières premières à la réception
- Régularité du broyage et distribution granulométrique
- Variations de charge des cuiseurs et stabilité du transfert thermique
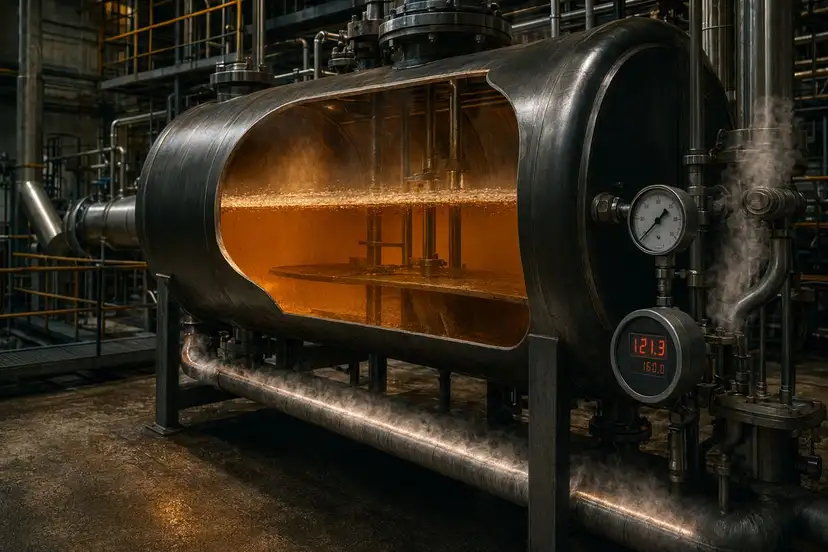
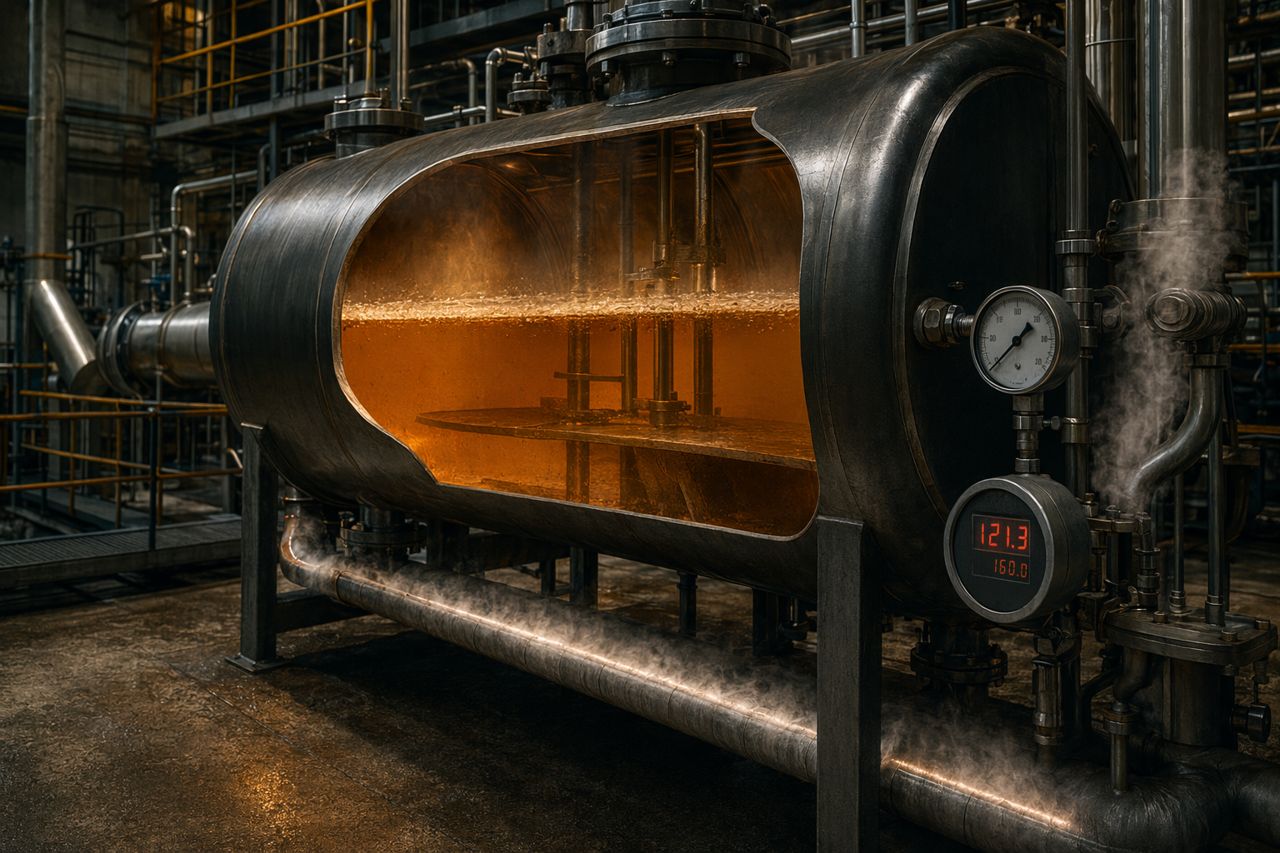
- Mélange et schéma de maintien en cuve d’hydrolyse
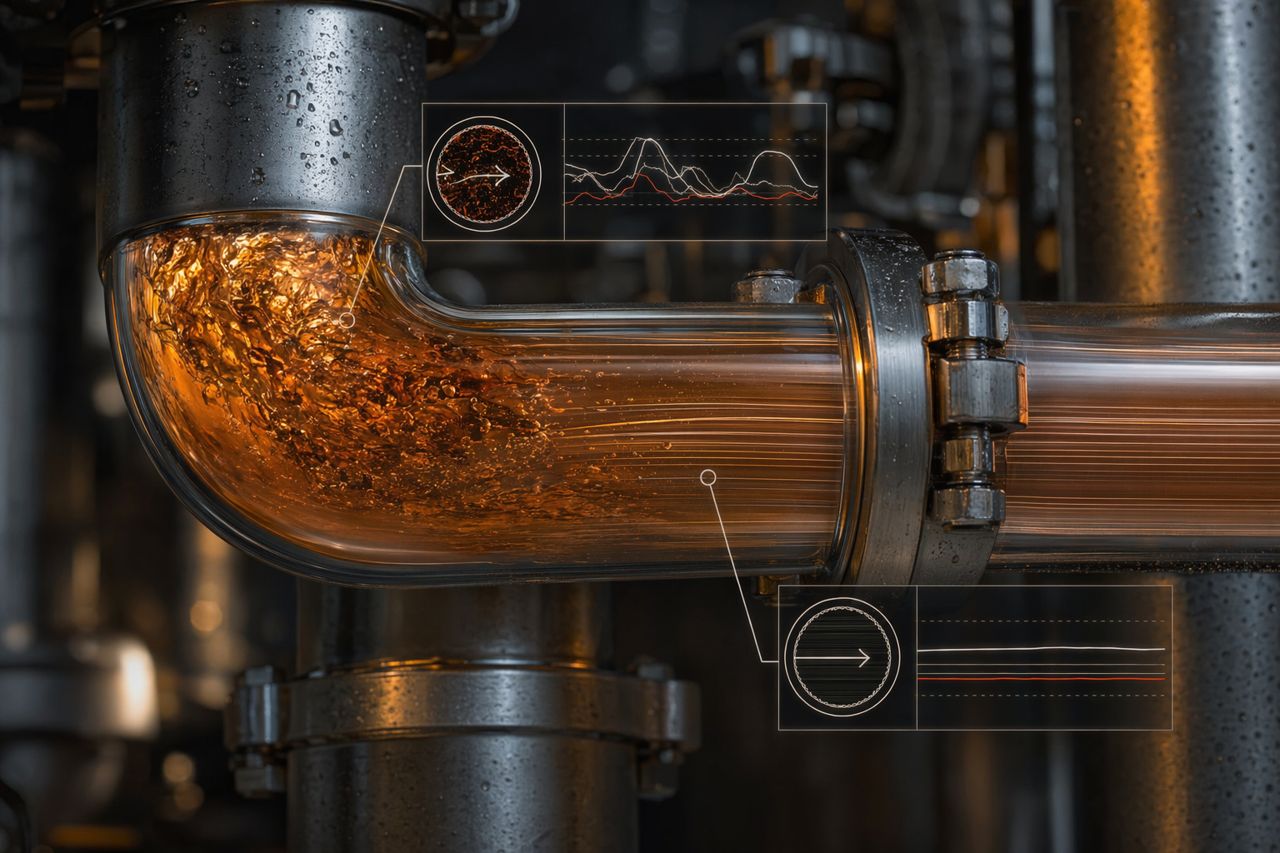
- Viscosité de la liqueur et pression de transfert
- Stabilité de l’alimentation du décanteur
- Clarté de la graisse et entraînement d’eau
- Texture des solides et comportement au pressage
- Fréquence de nettoyage autour des cuves, lignes et équipements de séparation
Lorsque ces indicateurs dérivent ensemble, l’odeur est rarement un simple problème d’extraction.
Temps de séjour : assez de conversion sans immobiliser la capacité
Le temps de séjour est l’un des leviers les plus difficiles dans l’hydrolyse en rendu. Trop court, et la dégradation des protéines est incomplète. Trop long, et l’usine immobilise du volume de cuve, augmente l’exposition aux dégradations secondaires et peut produire une liqueur plus difficile à séparer.
Un système enzymatique bien sélectionné aide les usines à atteindre le profil d’hydrolyse recherché dans la fenêtre de maintien disponible. C’est essentiel, car les usines de rendu ne sont pas des réacteurs de laboratoire. Elles traitent des matières premières variables, des teneurs en graisse variables, des charges variables en os et tissus conjonctifs, ainsi que des plannings de production réels.
L’objectif de maîtrise
L’objectif n’est pas une dégradation maximale à tout prix. L’objectif est une dégradation contrôlée qui favorise :
- Une pompabilité stable
- Une réduction prévisible de la viscosité
- Un comportement propre au décanteur
- Une meilleure récupération de la liqueur protéique
- Moins de reprises et de boucles de recyclage
- Une charge réduite sur l’évaporation ou le séchage en aval
- Une qualité plus constante de l’ingrédient fini
Un programme enzymatique prêt pour l’atelier doit être construit autour des équipements disponibles, et non autour d’un procédé idéalisé qui nécessiterait une reconstruction complète.
Maîtrise de la viscosité et protection du débit
La viscosité est l’un des liens les plus évidents entre la chimie de l’hydrolyse et le débit quotidien. Une liqueur épaisse ou instable augmente la résistance au transfert, ralentit les rotations de cuves, surcharge les pompes et peut affamer ou faire fluctuer les équipements de séparation.
Lorsque l’hydrolyse est maîtrisée, les structures protéiques s’ouvrent de manière plus prévisible. Le flux de procédé peut circuler avec moins de résistance, les opérateurs peuvent maintenir une alimentation plus régulière et les équipements de séparation reçoivent une charge plus constante.
Cela ne signifie pas que chaque flux doit être amené à la viscosité la plus basse possible. Une hydrolyse excessive peut créer des fines, de l’émulsification ou des problèmes de séparation. La bonne cible dépend de la priorité de l’usine : récupération de liqueur protéique, séparation des graisses, profil de digestibilité, charge du sécheur ou spécification particulière de l’ingrédient fini.
Rendara travaille avec les équipes de rendu pour aligner le choix enzymatique sur l’objectif réel du procédé : une matière pompable, séparable et récupérable.
La séparation est l’endroit où une mauvaise hydrolyse devient coûteuse
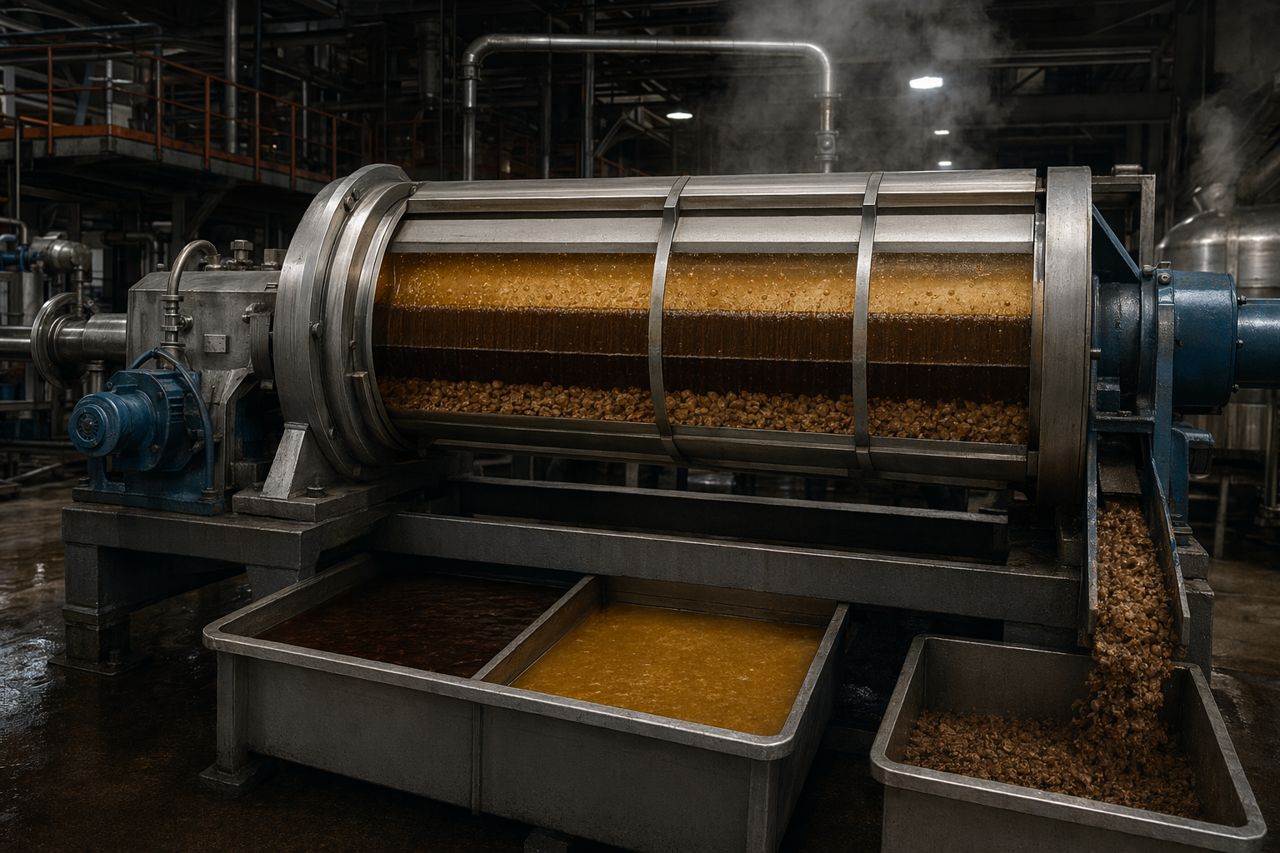
De nombreuses usines de rendu évaluent la réussite de l’hydrolyse au niveau du décanteur, du tricanteur, de la centrifugeuse, de la presse ou de l’étape de polissage des graisses. Si le traitement enzymatique produit une liqueur qui se sépare proprement, l’usine en voit rapidement la valeur. S’il crée des émulsions stables ou des solides irréguliers, les opérateurs perdent vite confiance.
Une approche enzymatique contrôlée doit soutenir la séparation en améliorant la manière dont les protéines et les tissus conjonctifs se dégradent, sans pousser le flux vers un excès de fines ou une émulsion persistante.
Ce qu’une séparation propre peut améliorer
Un meilleur comportement de séparation peut contribuer à :
- Plus de valeur récupérable dans les graisses
- Moins de pertes de graisse dans les solides ou la phase aqueuse
- Une fraction protéique plus constante
- Une charge d’eaux usées réduite grâce à moins d’entraînements évitables
- Une instabilité moindre des centrifugeuses
- Moins d’interventions opérateur lors des changements d’alimentation
- Moins de ralentissements dus à des tamis, lignes ou buses colmatés
Pour une usine de rendu, la qualité de séparation n’est pas un détail secondaire. C’est le point de rencontre entre valeur récupérée, disponibilité et charge aval.
Chaleur, enzymes et fenêtre d’exploitation pratique
Les usines de rendu fonctionnent à chaud. Les programmes enzymatiques doivent être sélectionnés en fonction de la réalité thermique du site, notamment l’endroit où le dosage est réalisé, la vitesse de montée en température du flux, la durée de maintien et le moment où l’activité enzymatique est volontairement réduite par la température du procédé.
La bonne conception tient compte de :
- La température des matières premières avant traitement
- Le profil de montée en température vers le cuiseur ou la cuve d’hydrolyse
- L’intensité du mélange et la géométrie de la cuve
- La teneur en graisse et la disponibilité en eau
- La plage de pH créée par la matière première et la chimie du procédé
- Le délai entre le dosage et la séparation
- Les routines d’assainissement et de nettoyage
Un fournisseur d’enzymes solide ne se contente pas de remettre un produit générique en espérant que l’usine s’adapte. Il aide à définir la fenêtre d’exploitation afin que les équipes de production, de maintenance et de qualité sachent à quoi s’attendre.
Où les enzymes peuvent s’intégrer dans une usine de rendu
Chaque usine a sa propre configuration, mais le traitement enzymatique est généralement évalué autour des points suivants :
Avant le traitement thermique
Le prétraitement peut aider à initier la dégradation avant la cuisson complète, mais il exige un bon contrôle du temps, de la température et du risque microbien. Il n’est utile que lorsque l’usine peut maîtriser étroitement cette fenêtre.
Pendant l’hydrolyse contrôlée
Une étape d’hydrolyse dédiée donne à l’usine la meilleure possibilité de piloter la conversion, la viscosité et le comportement de séparation. C’est souvent là que le choix enzymatique a l’impact opérationnel le plus net.
Après la séparation grossière
Certaines usines évaluent le traitement enzymatique sur un flux riche en protéines après une première élimination des graisses ou des solides. Cela peut être utile lorsque l’objectif est un profil d’hydrolysat plus spécifique ou une meilleure manipulation d’une fraction ciblée.
Dans la récupération de flux secondaires
Les enzymes peuvent également soutenir la récupération à partir de flux secondaires difficiles contenant des protéines, à condition que l’économie justifie l’étape supplémentaire et que le flux traité ait une destination claire.
Erreurs courantes lors de la spécification d’enzymes d’hydrolyse pour le rendu
Rechercher l’hydrolyse maximale au lieu de l’hydrolyse contrôlée
Plus de dégradation n’est pas toujours préférable. Les usines de rendu ont besoin du bon profil de dégradation pour la séparation, le séchage, la qualité du produit fini et la vitesse de l’installation.
Ignorer la variabilité des matières premières
Volaille, porc, bovin, espèces mélangées, matières contenant du sang, abats, os, plumes et tissus conjonctifs se comportent tous différemment. Le choix enzymatique doit refléter la plage réelle des matières traitées.
Traiter les odeurs séparément du flux de procédé
Le traitement de l’air est nécessaire, mais la charge odorante est souvent amplifiée par le temps de séjour, un mauvais mélange, une chauffe instable et une dégradation incontrôlée.
Négliger le nettoyage et la formation de dépôts
Si l’hydrolyse enzymatique modifie le comportement des solides, elle peut aussi modifier les schémas d’encrassement. Le programme doit être évalué par rapport à la disponibilité et à la fréquence de nettoyage, et pas seulement à la conversion.
Doser sans cadre de décision
Les opérateurs ont besoin de points de consigne pratiques, d’une logique d’ajustement et de signes clairs de sous-traitement ou de surtraitement. Sans cela, l’utilisation des enzymes devient une variable supplémentaire au lieu d’un levier de maîtrise.
Ce sur quoi Rendara se concentre
Rendara accompagne les usines de rendu qui veulent que l’hydrolyse enzymatique se comporte comme un outil industriel de procédé, et non comme un additif utilisé par essais successifs.
Nos domaines d’intervention incluent :
- Maîtrise de l’hydrolyse des protéines pour les flux de coproduits animaux
- Réduction de la viscosité sans perdre la discipline de séparation
- Soutien à la séparation graisses-eau-solides
- Réduction de la charge odorante liée à la stabilité du procédé
- Protection du débit dans les équipements existants
- Récupération de rendement à partir de fractions riches en protéines
- Mise en œuvre pratique avec les opérateurs et les équipes techniques de l’usine
Nous parlons le même langage que votre ligne de production : temps de maintien, profil thermique, rotations de cuves, charge décanteur, récupération des graisses, gestion des solides, charge vapeur, fréquence de nettoyage et constance de l’ingrédient fini.
Questions à poser avant de modifier le programme enzymatique
Avant de demander un devis ou une revue de site, rassemblez les informations qui influencent l’adéquation enzymatique :
- Quel mélange de matières premières est traité lors des campagnes normales, des pics et des productions difficiles ?
- Où la charge odorante est-elle la plus élevée : réception, broyage, cuisson, hydrolyse, séparation, séchage ou eaux usées ?
- Quel flux est la cible principale : suspension complète de coproduits, liqueur protéique, solides séparés, flux secondaire ou hydrolysat fini ?
- L’usine cherche-t-elle à réduire le temps de séjour, améliorer le rendement, abaisser la viscosité, améliorer la séparation ou stabiliser la qualité ?
- Quels équipements limitent actuellement le débit ?
- Où le dosage et le mélange pourraient-ils avoir lieu sans créer de risque pour les opérateurs ni de problèmes de maintenance ?
- Quelle spécification aval doit être protégée ?
Des réponses claires évitent les recommandations génériques et permettent d’avancer plus rapidement vers une approche enzymatique prête pour l’usine.
L’essentiel
Odeurs, temps de séjour et maîtrise du procédé sont liés. Dans le rendu des coproduits animaux, une hydrolyse instable peut se manifester par une charge odorante, une liqueur épaisse, une mauvaise séparation, une perte de rendement, un débit plus lent et davantage de nettoyage.
Un programme enzymatique contrôlé peut aider l’usine à faire circuler la matière dans le procédé avec plus de prévisibilité. La valeur n’est pas théorique. Elle se voit lorsque les opérateurs peuvent maintenir une fenêtre stable, que les équipements de séparation fonctionnent plus proprement et que les flux protéiques et lipidiques récupérés deviennent plus constants.
Si votre usine évalue Rendara comme fournisseur d’enzymes pour l’hydrolyse en usine de rendu, envoyez l’objectif de procédé, la plage de matières premières et le goulet d’étranglement actuel via le formulaire de demande sur site. Nous examinerons l’adéquation et proposerons l’approche enzymatique adaptée à votre ligne.
Demander un devis