Sept KPI que les usines d’équarrissage devraient suivre avant d’ajouter une hydrolyse enzymatique
L’hydrolyse enzymatique peut améliorer la solubilisation des protéines, la maîtrise de la viscosité, le comportement de séparation et la récupération du rendement dans une usine d’équarrissage. Mais l’enzyme n’est pas la première variable à définir. La première variable est la référence de l’usine.
Avant de sélectionner un fournisseur d’enzymes pour l’hydrolyse en usine d’équarrissage, les équipes d’exploitation doivent savoir où la ligne perd aujourd’hui de la valeur : matières premières instables, exposition thermique irrégulière, entraînement élevé de phase liquide, mauvaise séparation des phases, charge odorante, charge d’évaporation, colmatage des tamis ou temps d’arrêt liés au nettoyage.
Le bon ensemble de KPI transforme un essai enzymatique d’un exercice de laboratoire en une décision de production maîtrisée.
1. Variabilité des matières premières entrantes
L’hydrolyse en équarrissage commence avant le cuiseur. Le mélange d’espèces, la fraîcheur, la charge en graisse, l’humidité, la granulométrie, la fraction osseuse, les plumes, les peaux, le sang et le contenu en viscères peuvent modifier la façon dont les protéines se dégradent.
Suivez les intrants qui modifient la charge d’hydrolyse :
- Source et catégorie des matières premières
- Temps de stockage avant transformation
- Granulométrie moyenne après broyage
- Variations visibles de graisse et de tissu conjonctif
- Variations d’humidité par flux de réception
- Événements de contamination affectant le pompage ou la séparation
Pourquoi c’est important : les enzymes sont des outils sélectifs, pas des produits chimiques correctifs. Une usine qui traite des flux bruts mixtes a besoin d’une stratégie d’hydrolyse construite autour de la variabilité, et non d’un seul échantillon idéal.
2. Régularité du broyage et accès à la surface
La granulométrie influence le transfert de chaleur, le contact avec l’enzyme, le développement de la viscosité et les performances des tamis en aval. Les matières surdimensionnées peuvent créer une hydrolyse irrégulière. Un broyage excessif peut augmenter les fines, charger la phase liquide et rendre la séparation moins nette.
Les contrôles utiles en atelier comprennent :
- État de la grille du broyeur
- Usure des couteaux et des marteaux
- Fréquence de retour des surdimensionnés
- Contraintes sur les pompes après broyage
- Charge en fines vers le cuiseur ou la cuve d’hydrolyse
Pourquoi c’est important : un meilleur accès à la surface peut améliorer le contrôle de l’hydrolyse, mais un excès de fines peut entraîner les solides dans le flux liquide et réduire la netteté de la séparation des phases.
3. Historique thermique pendant la cuisson et le transfert
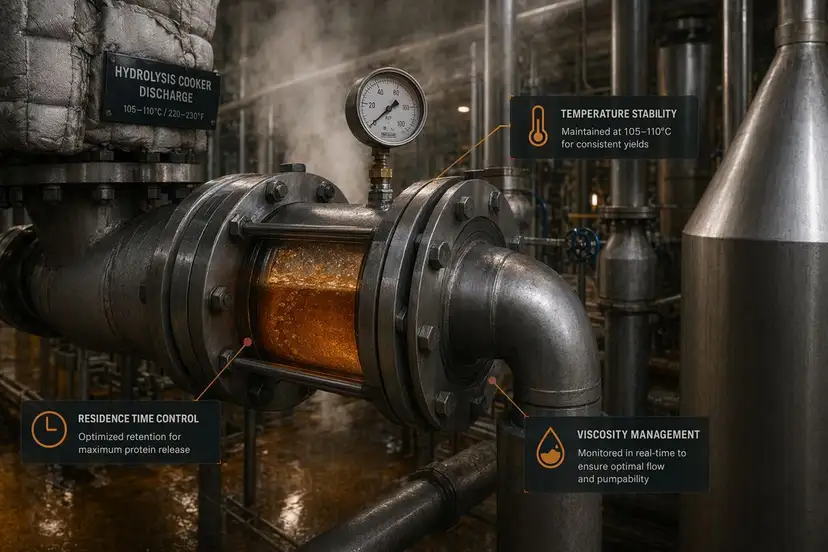
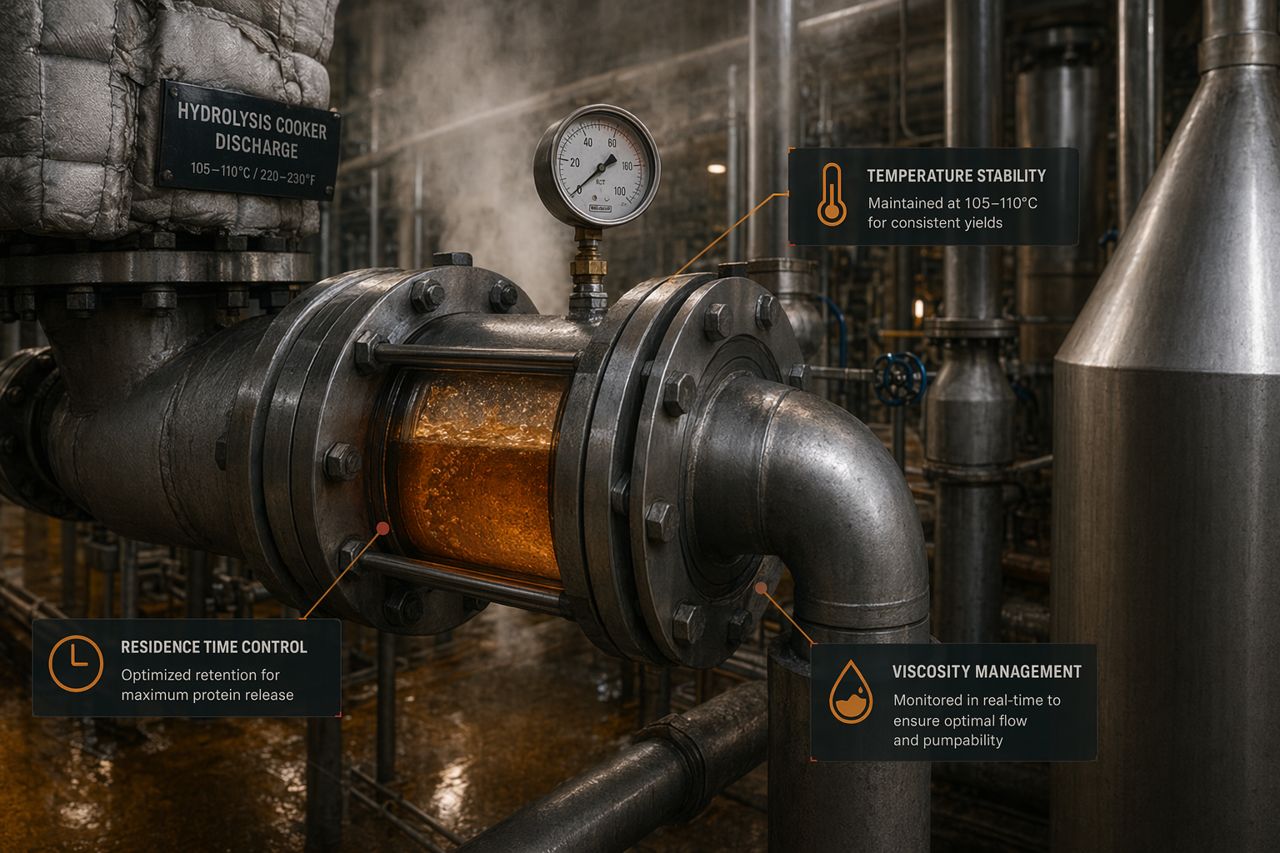
Les enzymes fonctionnent dans une fenêtre de température. Les usines d’équarrissage raisonnent souvent en termes de consigne du cuiseur, mais l’enzyme subit l’historique thermique réel : points chauds, poches froides, retards de transfert, impulsions de vapeur et températures des parois de cuve.
Établissez la référence du procédé autour des éléments suivants :
- Stabilité de la température en sortie de cuiseur
- Pertes de chaleur dans les lignes de transfert
- Comportement de la double enveloppe de cuve
- Variabilité de l’injection de vapeur
- Régularité du temps de maintien
- Récupération de température après des pics d’arrivée de matières premières
Pourquoi c’est important : une chaleur non maîtrisée peut raccourcir la fenêtre utile d’hydrolyse. Une chaleur faible ou irrégulière peut ralentir la conversion et générer une qualité de phase liquide variable.
4. Temps de séjour d’hydrolyse et maîtrise du mélange
L’hydrolyse n’est pas seulement une étape chimique. C’est aussi une étape de maîtrise des flux. Si le temps de séjour varie avec les pics d’alimentation, le niveau de cuve, le débit de recirculation ou la disponibilité des pompes, le même programme enzymatique peut donner des résultats différents d’une heure à l’autre.
Suivez :
- Temps de maintien réel par lot ou segment de flux continu
- Variation du niveau de cuve
- Stabilité du débit de recirculation
- Charge de l’agitateur et indicateurs de zones mortes
- Événements de dérivation ou flux en court-circuit
- Transitions de démarrage et d’arrêt
Pourquoi c’est important : un temps de séjour stable aide l’usine à atteindre un profil d’hydrolyse répétable, au lieu de devoir corriger en aval des problèmes de viscosité et de séparation.
5. Viscosité de la phase liquide et pompabilité
La viscosité est l’un des KPI d’hydrolyse les plus pratiques, car ses effets apparaissent immédiatement dans l’usine : charge des pompes, vitesse de transfert, rotation des cuves, échange thermique et comportement de l’alimentation du décanteur.
Surveillez :
- Tendances d’intensité des pompes
- Temps de transfert d’un équipement à l’autre
- Contraintes de recirculation
- Comportement de pression des échangeurs de chaleur
- Fréquence de colmatage des lignes
- Interventions opérateur pendant les campagnes épaisses
Pourquoi c’est important : une viscosité maîtrisée peut augmenter le débit, réduire le temps de recirculation et rendre la séparation en aval plus prévisible.
6. Qualité de séparation graisse-eau-solides
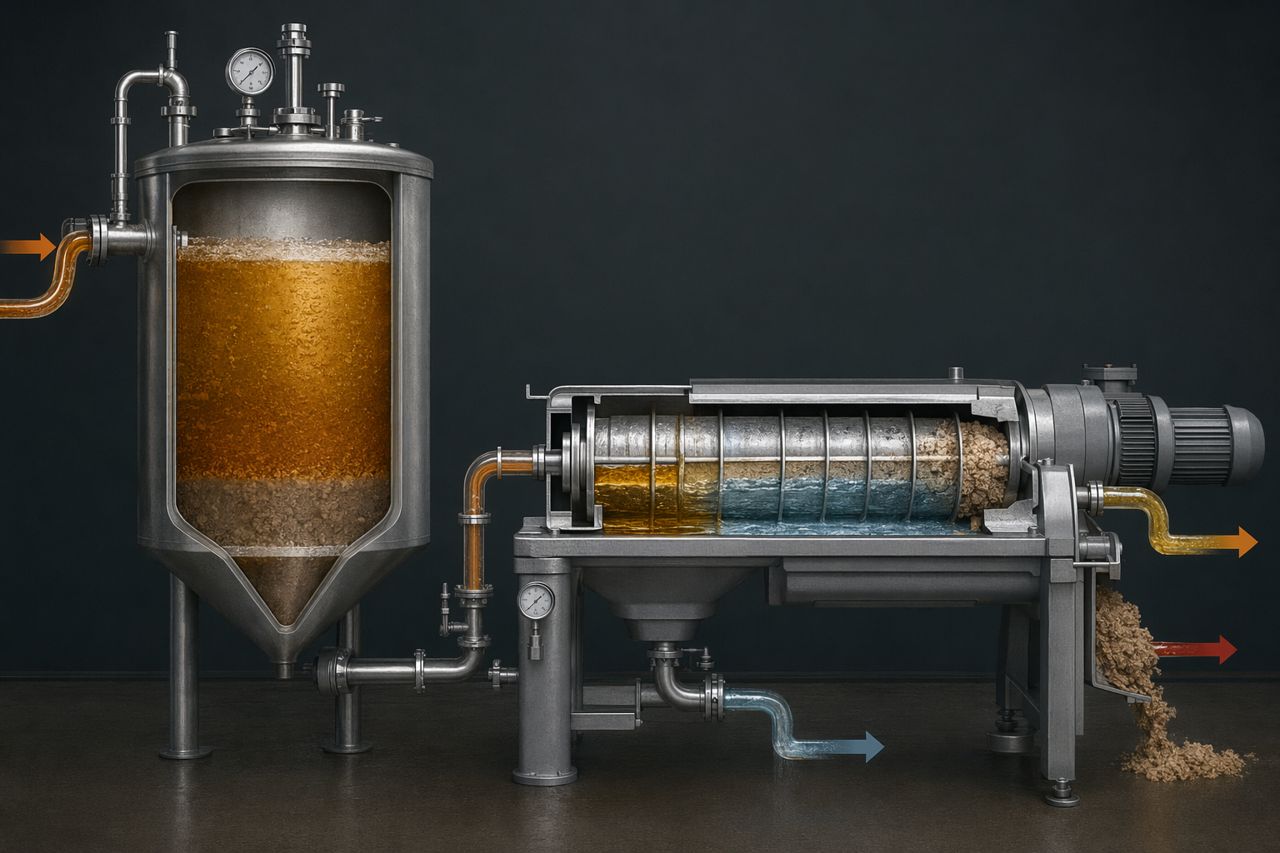
Un programme d’hydrolyse ne doit pas être évalué uniquement selon l’intensité avec laquelle il dégrade les protéines. Il doit être évalué selon ce qui se passe au niveau du décanteur, de la centrifugeuse, de la presse, des tamis et de l’évaporateur.
Établissez la référence de séparation avec des indicateurs de production pratiques :
- Clarté de la graisse et entraînement d’eau
- Entraînement de solides dans le flux liquide
- Récupération des protéines dans la phase cible
- Volume de boues et effort de manutention
- Fréquence de colmatage des tamis
- Stabilité de la centrifugeuse ou du décanteur
- Charge de l’évaporateur après hydrolyse
Pourquoi c’est important : une dégradation plus poussée n’est pas toujours préférable. L’objectif est une hydrolyse maîtrisée qui soutient une séparation nette et une récupération rentable.
7. Charge odorante, encrassement et temps d’arrêt
Les odeurs doivent être gérées comme une charge d’exploitation, et pas seulement comme une plainte. L’hydrolyse influence la libération de composés volatils, le comportement des condensats, les résidus en cuve et les besoins de nettoyage. Le KPI doit relier odeurs et encrassement aux coûts et à la disponibilité.
Suivez :
- Plaintes liées aux odeurs par étape de procédé et fenêtre horaire
- Évolutions de charge des laveurs de gaz ou du traitement d’air
- Tendances de concentration des condensats
- Encrassement dans les cuves, les lignes et les échangeurs de chaleur
- Fréquence de nettoyage des tamis
- Durée du NEP/CIP et demande en produits chimiques
- Temps d’arrêt liés à des lignes bouchées ou à un nettoyage insuffisant
Pourquoi c’est important : un programme enzymatique qui améliore le rendement mais augmente la charge de nettoyage ou d’odeurs peut ne pas améliorer l’économie de l’usine. Toute la ligne doit être mesurée.
Comment transformer ces KPI en cahier des charges d’essai enzymatique
Un bon cahier des charges d’essai d’hydrolyse doit définir l’objectif de l’usine avant le début de la sélection enzymatique.
Incluez :
- Les flux de matières premières à traiter
- L’emplacement dans le procédé pour l’ajout de l’enzyme
- Le comportement actuel en température et en temps de séjour
- La variation de viscosité souhaitée
- La séparation de phases cible et l’objectif de récupération
- Les contraintes liées aux odeurs, au nettoyage et à la charge de l’évaporateur
- Une fenêtre de comparaison claire par rapport à la référence actuelle
Cela donne au fournisseur d’enzymes un problème de production à résoudre, et non un simple échantillon à interpréter.
Ce que Rendara examine avant de recommander un programme d’hydrolyse
Rendara accompagne les usines d’équarrissage dans la sélection d’enzymes pour l’hydrolyse maîtrisée, la récupération des protéines, la réduction de la viscosité et la performance de séparation en aval. Nous examinons l’ensemble de la ligne d’équarrissage : broyeurs, cuiseurs, cuves d’hydrolyse, boucles de transfert, décanteurs, centrifugeuses, évaporateurs et schémas de nettoyage.
L’objectif n’est pas la dégradation maximale. L’objectif est la bonne dégradation, dans la bonne fenêtre de procédé, avec une valeur mesurable pour l’usine.
Demander un devis
Si votre équipe évalue l’hydrolyse enzymatique pour une ligne d’équarrissage, envoyez-nous votre objectif de procédé, le type de matière première, le point d’ajout et les KPI que vous souhaitez améliorer.
Demander un devis via le formulaire du site