Pompabilité des boues d’abats : causes pratiques des flux épais, variables ou difficiles à transférer
Dans une usine d’équarrissage, la pompabilité n’est pas un simple détail de manutention. Une boue d’abats épaisse, irrégulière ou filandreuse peut ralentir les broyeurs, charger les cuiseurs de manière inégale, sous-alimenter les cuves d’hydrolyse, surcharger les pompes et perturber la séparation par décanteur. Dès que la viscosité devient instable, toute la ligne le ressent : intensité électrique plus élevée, paliers plus chauds, davantage d’interventions opérateur, plus d’émissions d’odeurs aux points de transfert et récupération moins prévisible des graisses, de l’eau et des solides.
Rendara fournit des solutions enzymatiques pour l’hydrolyse en usine d’équarrissage lorsque l’objectif opérationnel n’est pas la perfection de laboratoire. L’objectif est une boue contrôlée, qui circule, réagit, se sépare et se nettoie avec moins de surprises.
Si votre usine évalue un fournisseur d’enzymes pour l’hydrolyse en usine d’équarrissage, la pompabilité doit faire partie des premiers points de contrôle du procédé.
Pourquoi les boues d’abats deviennent difficiles à transférer
Une boue d’abats n’est pas un fluide uniforme. C’est un mélange changeant de protéines, de graisses, de tissu conjonctif, d’eau, de fines d’os, de sang, de viscères, de résidus de plumes ou de poils, et d’historique thermique. Deux chargements peuvent sembler similaires à la réception et se comporter très différemment une fois broyés, chauffés et pompés.
Les problèmes de pompabilité les plus fréquents proviennent d’une combinaison de variations de matière première et de déséquilibres de procédé.
1. La granulométrie est trop irrégulière
Des morceaux de tissu trop gros, des tendons, des fragments de peau ou des matières conjonctives peuvent créer des points de résistance dans les tuyauteries et les coudes. Les particules fines peuvent circuler, mais les morceaux plus gros peuvent former des ponts à l’entrée des pompes, s’accumuler au niveau des réducteurs et provoquer des variations de pression.
Ce que les équipes d’usine observent souvent :
- L’alimentation de la pompe paraît humide, mais le débit reste irrégulier
- La sortie du broyeur alterne entre pâte et morceaux
- Les coudes et les vannes s’encrassent plus vite que prévu
- Le chargement de la cuve d’hydrolyse devient irrégulier
L’hydrolyse enzymatique ne remplace pas une réduction granulométrique correcte, mais elle peut aider à réduire la résistance créée par les matières riches en protéines lorsque le broyage en amont est raisonnablement maîtrisé.
2. La structure protéique reste trop intacte
Les abats crus contiennent des réseaux protéiques denses et des tissus conjonctifs riches en collagène. Lorsque ces structures restent intactes, elles retiennent l’eau, épaississent la boue et augmentent la résistance dans les lignes de transfert.
Dans des conditions contrôlées, les systèmes enzymatiques protéolytiques peuvent aider à décomposer les structures protéiques en fractions plus mobiles. Cela peut améliorer la circulation de la boue sans dépendre uniquement d’un traitement thermique agressif.
La valeur pratique en usine est directe : moins de résistance à la manutention, une alimentation plus régulière et moins d’interruptions de débit avant la séparation.
3. L’historique thermique nuit à l’écoulement
La température peut aider à réduire la viscosité des graisses et à accélérer l’hydrolyse, mais un mauvais contrôle thermique peut rendre le flux plus difficile à gérer. Une surchauffe locale peut coaguler les protéines, former des dépôts cuits et créer des matières collantes qui freinent le système. Un chauffage insuffisant peut laisser les graisses et les structures protéiques trop fermes pour un pompage régulier.
Points à surveiller :
- Accumulation collante après les zones chaudes
- Décharge épaisse après des variations de température
- Changements de viscosité au démarrage et à l’arrêt
- Mauvaise séparation après des conditions de cuisson agressives
L’objectif n’est pas simplement d’ajouter plus de chaleur. L’objectif est une fenêtre thermique qui favorise la performance enzymatique, la maîtrise de l’écoulement et la séparation en aval.
4. La distribution des graisses est instable
Les graisses libres, les graisses émulsifiées et les graisses piégées dans les tissus ne se comportent pas de la même façon. Lorsque les graisses sont mal libérées ou fortement émulsifiées, la boue peut devenir instable. Elle peut sembler pompable dans une cuve, puis s’épaissir sous cisaillement pendant le transfert, mousser sous agitation ou se séparer de manière irrégulière au décanteur.
Une stratégie d’hydrolyse contrôlée peut favoriser une décomposition plus nette des tissus et un meilleur comportement des phases. C’est important lorsque l’usine recherche une récupération des graisses plus prévisible et moins d’ajustements opérateur à la séparation.
5. La charge en solides est trop élevée pour la pompe et la conception de la ligne
Parfois, la chimie n’est pas le seul problème. Une boue peut être trop dense pour la pompe installée, la géométrie d’aspiration, le diamètre de conduite ou la distance de transfert. Les enzymes peuvent améliorer le comportement d’écoulement, mais elles doivent être appliquées en tenant compte des limites mécaniques.
Contrôles utiles :
- Noyage de l’entrée de pompe et stabilité de l’aspiration
- Bras morts et transitions brusques
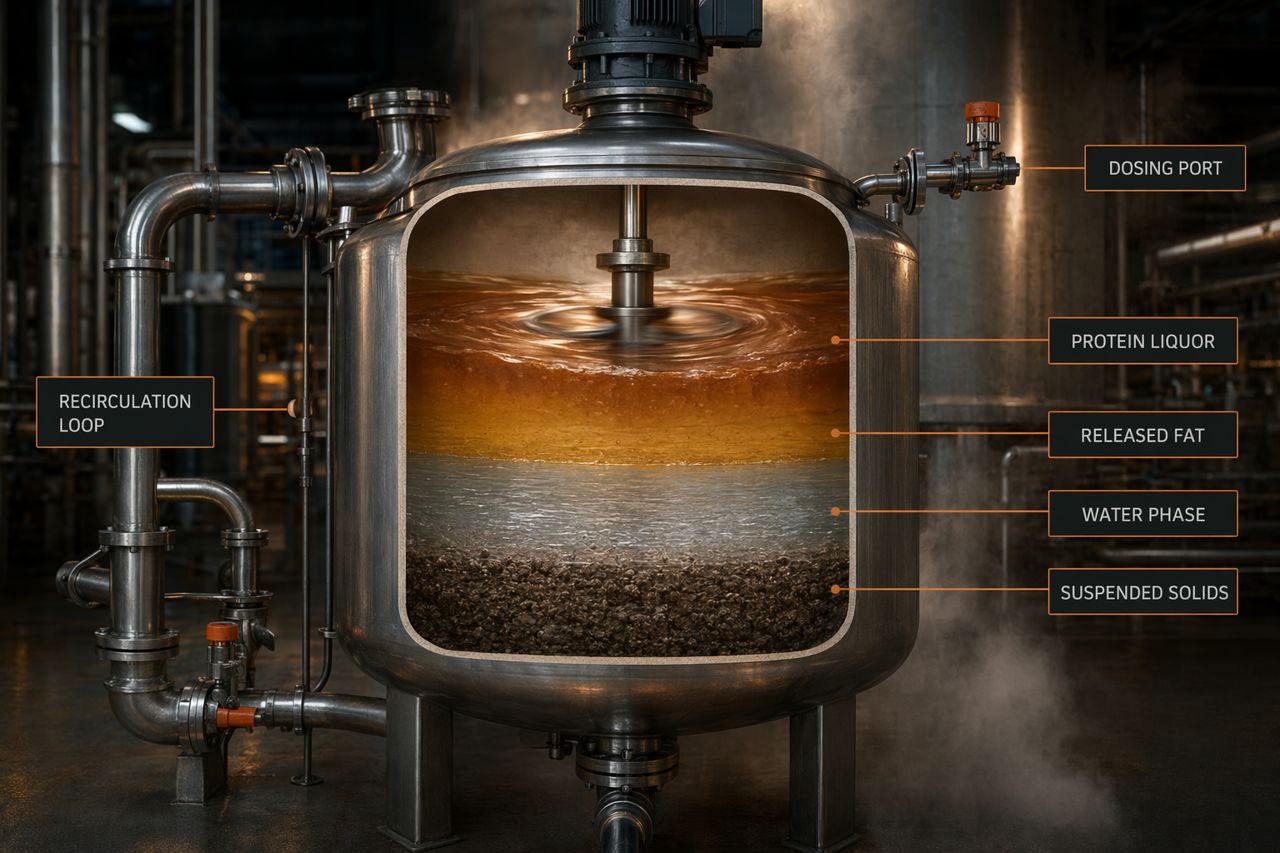
- Couverture d’agitation dans la cuve d’hydrolyse
- Schéma de recirculation et zones mortes
- Calendrier de transfert entre lots ou étapes du procédé
Rendara considère l’adéquation enzymatique comme une partie du système d’exploitation, et non comme une simple revendication prête à l’emploi.
Les problèmes de pompabilité se manifestent généralement par des symptômes en usine
Une boue d’abats épaisse ou variable se présente rarement comme un problème isolé. Elle apparaît généralement comme une chaîne de symptômes opérationnels.
Indicateurs fréquents
- L’intensité des pompes augmente avec certains lots de matière première
- Le temps de transfert varie d’un lot à l’autre
- Les cuves d’hydrolyse présentent des réactions inégales ou des zones mortes
- Les cuiseurs sont chargés de manière irrégulière
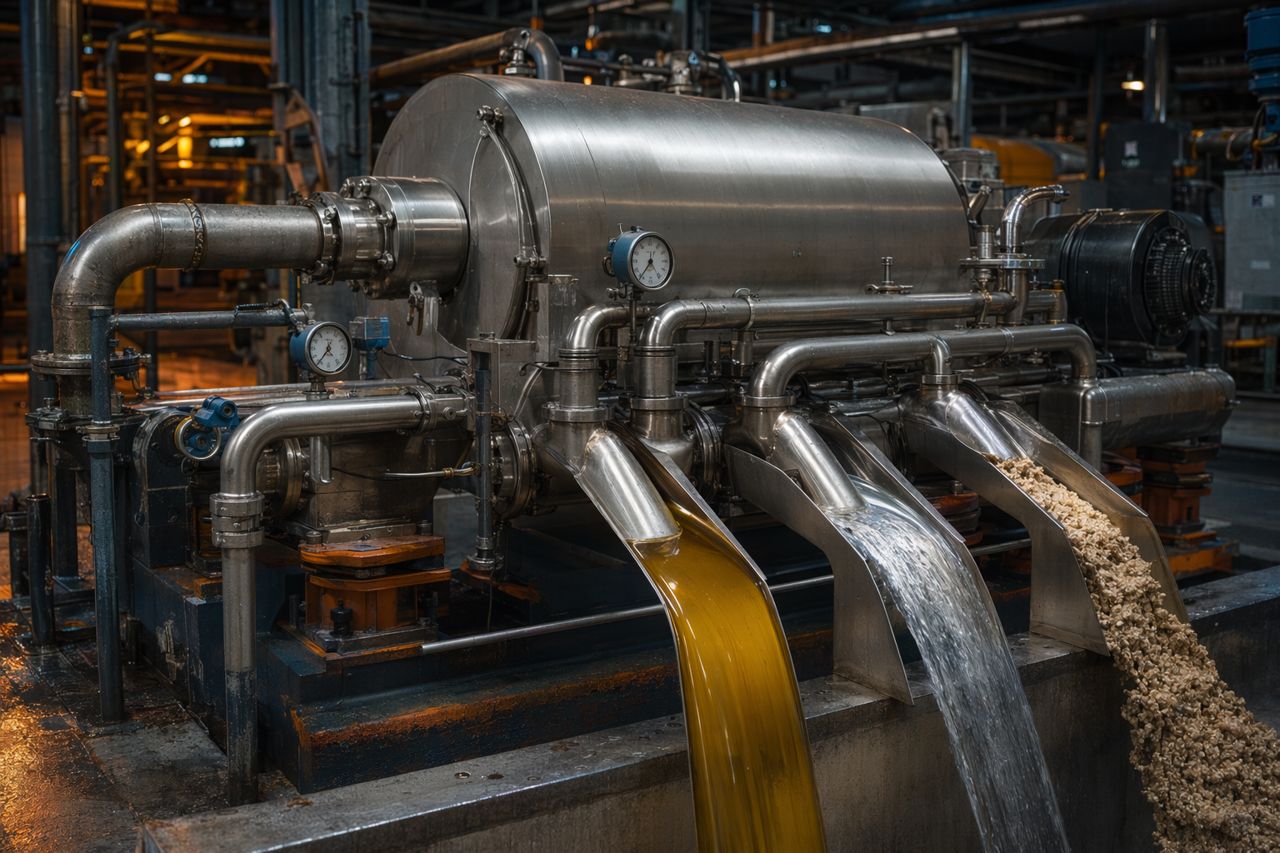
- L’alimentation du décanteur est instable ou se sépare mal
- La récupération des graisses fluctue sans défaut mécanique clair
- La charge odorante augmente près des points de transfert ouverts
- La NEP prend plus de temps parce que les dépôts sont plus tenaces
- Les opérateurs ajoutent de l’eau uniquement pour faire circuler la matière
L’ajout d’eau peut rétablir l’écoulement à court terme, mais il dilue aussi l’intensité du procédé, augmente les besoins de chauffage, ajoute une charge d’évaporation et peut réduire l’efficacité en aval. Pour de nombreuses usines, le meilleur objectif n’est pas une boue plus fluide par dilution. C’est une boue plus fluide grâce à une décomposition contrôlée.
Où les enzymes s’intègrent dans l’hydrolyse d’équarrissage
Le traitement enzymatique est le plus utile lorsque l’usine dispose d’un point d’hydrolyse défini et d’un contrôle suffisant du mélange, de la température, du temps et du pH pour rendre la réaction répétable. Dans la manutention des boues d’abats, l’objectif industriel est généralement l’un ou plusieurs des suivants :
- Améliorer la mobilité de la boue avant le transfert ou la séparation
- Réduire les variations de viscosité entre lots de matières premières
- Libérer les liquides et les graisses piégés dans les tissus protéiques
- Favoriser une séparation des phases plus nette
- Réduire les contraintes de recirculation et les interventions sur les pompes
- Améliorer la récupération de rendement à partir de flux de matières difficiles
- Réduire la formation de dépôts causée par des fractions protéiques collantes
Les solutions enzymatiques Rendara sont sélectionnées en fonction du comportement du procédé : ce que contient la boue, où elle s’épaissit, où l’usine peut doser et ce que le séparateur en aval doit recevoir.
Causes pratiques à auditer avant de modifier la chimie
Avant de modifier un programme enzymatique, il est utile de cartographier l’endroit où la boue devient d’abord difficile à transférer.
Réception et mélange de matières premières
Une proportion plus élevée de tissu conjonctif, de peau, de viscères, de plumes, de poils, de sang ou de fines d’os peut modifier la viscosité et le comportement de manutention. Si la pompabilité varie selon le fournisseur, le mélange d’espèces, l’équipe ou le temps de stockage, la variabilité des matières premières fait partie du problème de maîtrise.
Broyage
Un mauvais état des couteaux, l’usure des grilles ou un débit d’alimentation irrégulier peuvent créer une distribution granulométrique large. Les gros morceaux de tissu augmentent la résistance mécanique ; l’excès de fines peut créer un comportement pâteux.
Humidité de la boue et pratiques de dilution
L’ajout d’eau peut être nécessaire dans certains systèmes, mais une dilution non maîtrisée peut masquer la cause racine et transférer les coûts vers l’aval. Suivez quand les opérateurs ajoutent de l’eau, quelle quantité ils ajoutent et quel problème ils cherchent à corriger.
Mélange et temps de séjour
Les enzymes doivent accéder au substrat. Les zones mortes, les couches de graisse flottante et un renouvellement insuffisant peuvent créer une hydrolyse inégale. Une partie de la cuve peut être surtraitée tandis qu’une autre reste épaisse.
Contrôle thermique
La température doit favoriser à la fois la mobilité de la matière et l’action enzymatique contrôlée. Des dépassements répétés de température peuvent créer des dépôts de protéines cuites. Une température basse peut laisser les structures tissulaires résistantes à la décomposition.
Réponse à la séparation
Une boue qui se pompe bien mais se sépare mal n’est pas un problème résolu. La bonne cible d’hydrolyse doit soutenir le décanteur ou la presse, pas seulement la pompe de transfert.
Ce qu’un programme d’hydrolyse contrôlée doit apporter
Un programme enzymatique en usine d’équarrissage doit être évalué selon ses résultats opérationnels, et non seulement selon une fiche technique.
Objectifs de performance en atelier
- Comportement de transfert plus constant
- Réduction de la fréquence des blocages de pompe et des problèmes d’aspiration
- Renouvellement plus régulier de la cuve d’hydrolyse
- Alimentation plus stable des décanteurs ou des presses
- Séparation graisse-eau-solides plus nette
- Moins de corrections opérateur par ajout d’eau ou intervention manuelle
- Meilleure récupération à partir de flux riches en tissu conjonctif
- Retour plus rapide à l’état stable après variation des matières premières
Le meilleur résultat n’est pas toujours la viscosité la plus basse possible. Une hydrolyse excessive peut créer ses propres problèmes, notamment une séparation difficile, de la mousse ou une charge soluble excessive. L’objectif est une décomposition contrôlée, adaptée aux équipements de l’usine et aux objectifs de récupération.
Comment Rendara aborde la pompabilité des boues d’abats
Rendara accompagne les usines d’équarrissage avec des solutions enzymatiques conçues autour des contraintes réelles d’exploitation : broyeurs, cuiseurs, cuves d’hydrolyse, pompes de transfert, échangeurs de chaleur, décanteurs et fenêtres de nettoyage.
Une discussion technique typique porte sur :
- Profil et variabilité des matières premières
- Point actuel d’épaississement dans le procédé
- Emplacement de dosage disponible
- Fenêtre de température et de temps de séjour
- Intensité de mélange et géométrie de la cuve
- Objectif de séparation et priorités de récupération
- Points de difficulté actuels : viscosité, charge odorante, perte de rendement, dépôts ou temps d’arrêt
À partir de là, Rendara peut recommander une approche enzymatique alignée sur le débit de l’usine et les performances de séparation.
Quand demander un devis
Demandez un devis lorsque la pompabilité limite le débit, augmente le temps de transfert, impose une dilution excessive, perturbe la séparation ou provoque des arrêts répétés autour des pompes et des cuves.
Utilisez le formulaire sur site et indiquez le flux de matière, l’étape actuelle du procédé, le symptôme principal, la fenêtre de température et l’équipement de séparation. Rendara examinera l’application et répondra avec une recommandation d’approvisionnement enzymatique pour votre procédé d’hydrolyse en équarrissage.
Demander un devis