Siete KPI que las plantas de rendering deberían medir antes de incorporar hidrólisis enzimática
La hidrólisis enzimática puede mejorar la solubilización de proteínas, el control de la viscosidad, el comportamiento de separación y la recuperación de rendimiento en una planta de rendering. Pero la enzima no es la primera variable que debe definirse. La primera variable es la línea base de la planta.
Antes de seleccionar un proveedor de enzimas para hidrólisis en una planta de rendering, los equipos de operaciones deben saber dónde está perdiendo valor la línea hoy: materia prima inestable, exposición térmica desigual, alto arrastre de licor, mala separación de fases, carga de olor, sobrecarga del evaporador, cegamiento de tamices o tiempo de inactividad por limpieza.
El conjunto correcto de KPI convierte una prueba con enzimas de un ejercicio de laboratorio en una decisión de producción controlada.
1. Variabilidad de la materia prima entrante
La hidrólisis en rendering empieza antes del cocedor. La mezcla de especies, la frescura, la carga de grasa, la humedad, el tamaño de partícula, la fracción ósea, las plumas, la piel, la sangre y el contenido de vísceras pueden cambiar la forma en que se descompone la proteína.
Controle los insumos que modifican la carga de hidrólisis:
- Fuente y categoría de la materia prima
- Tiempo de espera antes del procesamiento
- Tamaño promedio de partícula después de la molienda
- Variación visible de grasa y tejido conectivo
- Fluctuaciones de humedad por corriente de recepción
- Eventos de contaminación que afecten el bombeo o la separación
Por qué importa: las enzimas son herramientas selectivas, no productos químicos correctivos. Una planta que maneja corrientes crudas mixtas necesita una estrategia de hidrólisis diseñada en torno a la variabilidad, no a una única muestra ideal.
2. Consistencia de molienda y acceso a la superficie
El tamaño de partícula afecta la transferencia de calor, el contacto con la enzima, el desarrollo de viscosidad y el desempeño de los tamices aguas abajo. El material sobredimensionado puede generar una hidrólisis desigual. La molienda excesiva puede aumentar los finos, cargar la fase líquida y hacer que la separación sea menos limpia.
Controles útiles en planta incluyen:
- Estado de la criba del molino
- Desgaste de cuchillas y martillos
- Frecuencia de retorno de material sobredimensionado
- Esfuerzo de bombeo después de la molienda
- Carga de finos hacia el cocedor o tanque de hidrólisis
Por qué importa: un mejor acceso a la superficie puede mejorar el control de la hidrólisis, pero un exceso de finos puede empujar sólidos hacia la corriente líquida y reducir una separación de fases limpia.
3. Historial térmico durante la cocción y la transferencia
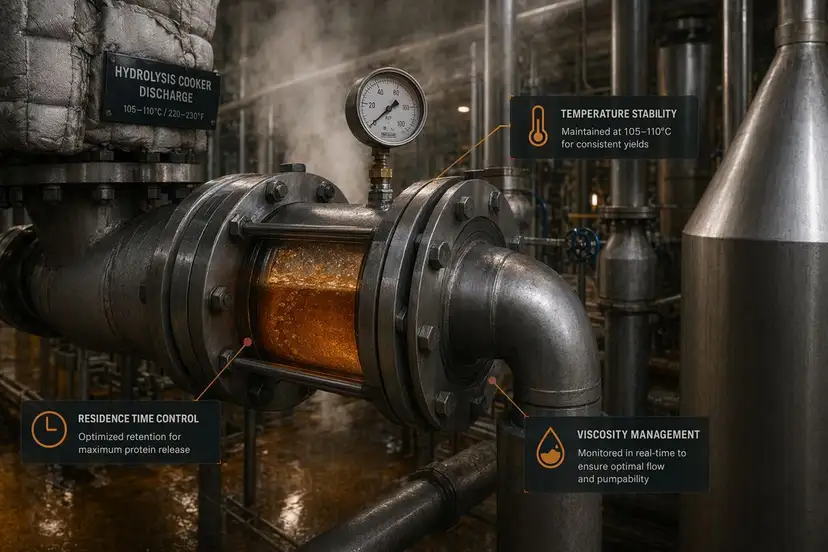
Las enzimas operan dentro de una ventana de temperatura. Las plantas de rendering suelen pensar en términos del punto de consigna del cocedor, pero la enzima experimenta el historial térmico real: puntos calientes, zonas frías, retrasos de transferencia, pulsos de vapor y temperaturas de pared del tanque.
Establezca la línea base del proceso en torno a:
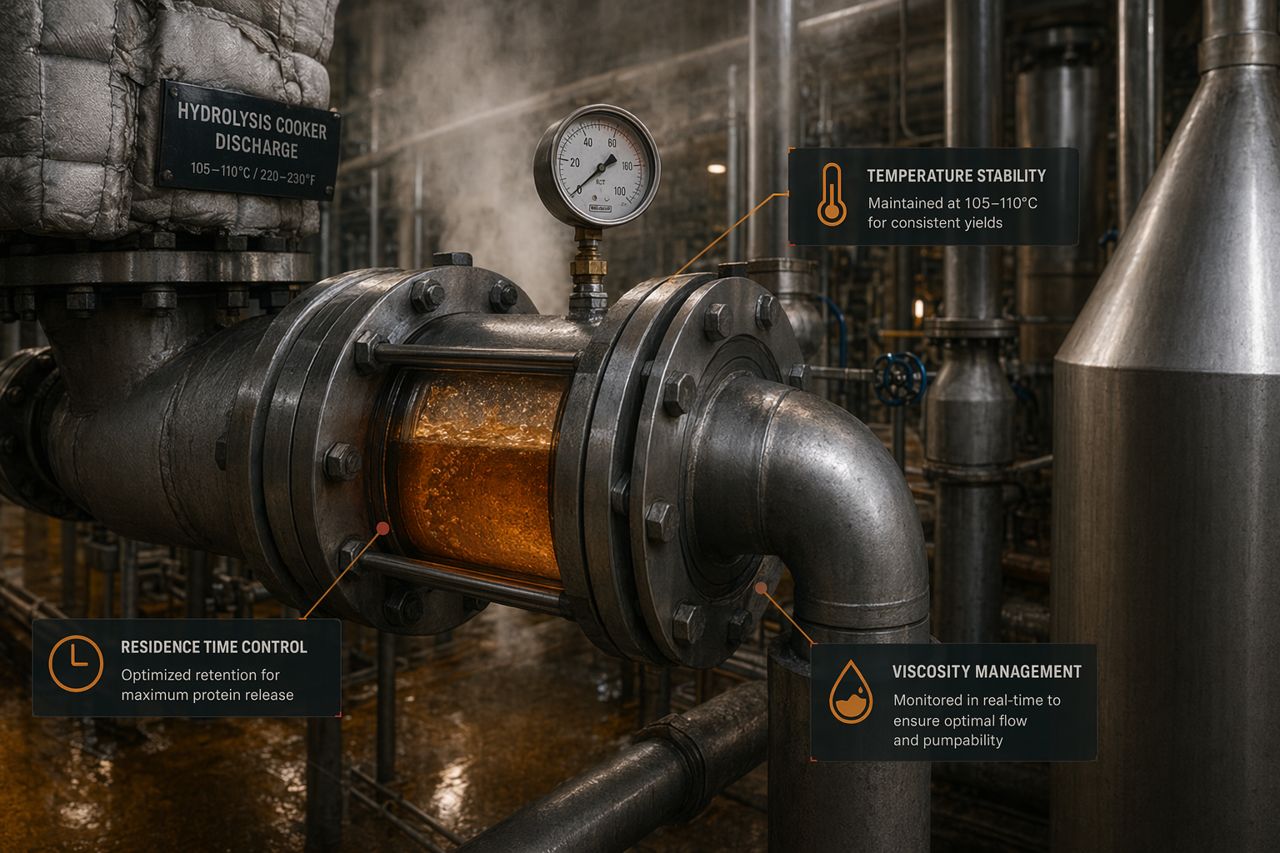
- Estabilidad de la temperatura de descarga del cocedor
- Pérdida de calor en la línea de transferencia
- Comportamiento de la chaqueta del tanque
- Variabilidad de la inyección de vapor
- Consistencia del tiempo de retención
- Recuperación de temperatura después de aumentos repentinos de materia prima
Por qué importa: el calor no controlado puede acortar la ventana útil de hidrólisis. Un calor bajo o inconsistente puede ralentizar la conversión y generar una calidad variable del licor.
4. Tiempo de residencia de hidrólisis y control de mezcla
La hidrólisis no es solo una etapa química. También es una etapa de control de flujo. Si el tiempo de residencia cambia con aumentos de alimentación, nivel de tanque, tasa de recirculación o disponibilidad de bombas, el mismo programa enzimático puede entregar resultados diferentes de una hora a otra.
Controle:
- Tiempo real de retención por lote o segmento de flujo continuo
- Variación del nivel del tanque
- Estabilidad de la tasa de recirculación
- Carga del agitador e indicadores de zonas muertas
- Eventos de bypass o flujo en cortocircuito
- Transiciones de arranque y parada
Por qué importa: un tiempo de residencia estable ayuda a la planta a alcanzar un perfil de hidrólisis repetible, en lugar de perseguir problemas de viscosidad y separación aguas abajo.
5. Viscosidad y bombeabilidad del licor
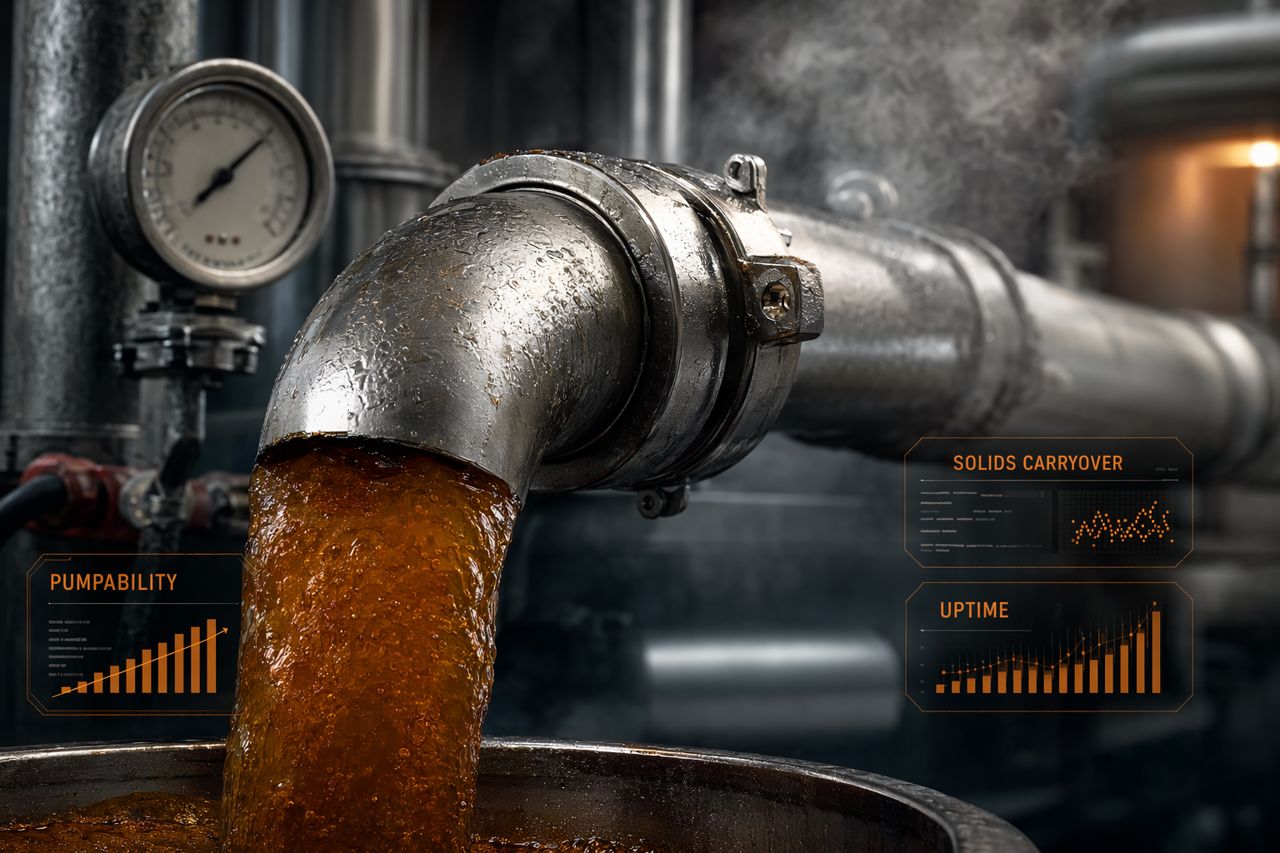
La viscosidad es uno de los KPI de hidrólisis más prácticos porque se observa de inmediato en la planta: carga de bombas, velocidad de transferencia, rotación de tanques, intercambio de calor y comportamiento de alimentación al decantador.
Observe:
- Tendencias de amperaje de bombas
- Tiempo de transferencia de un recipiente a otro
- Esfuerzo de recirculación
- Comportamiento de presión en intercambiadores de calor
- Frecuencia de taponamiento de líneas
- Intervenciones del operador durante corridas de alta viscosidad
Por qué importa: una viscosidad controlada puede aumentar el rendimiento de proceso, reducir el tiempo de recirculación y hacer que la separación aguas abajo sea más predecible.
6. Calidad de separación grasa-agua-sólidos
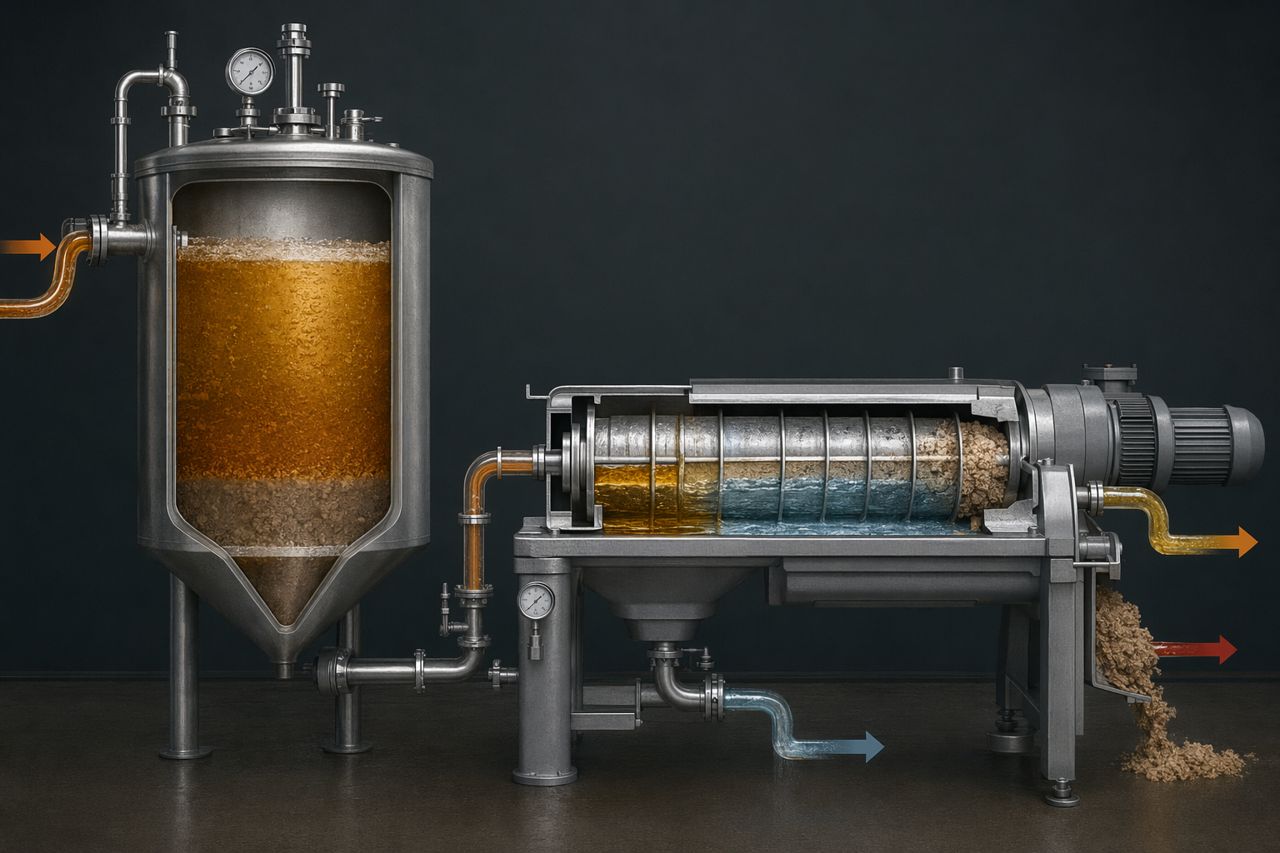
Un programa de hidrólisis no debe evaluarse solo por la agresividad con la que descompone la proteína. Debe evaluarse por lo que ocurre en el decantador, la centrífuga, la prensa, los tamices y el evaporador.
Establezca la línea base de separación con indicadores prácticos de producción:
- Claridad de la grasa y arrastre de agua
- Arrastre de sólidos hacia la corriente líquida
- Recuperación de proteína en la fase objetivo
- Volumen de lodos y esfuerzo de manejo
- Frecuencia de cegamiento de tamices
- Estabilidad de la centrífuga o del decantador
- Carga del evaporador después de la hidrólisis
Por qué importa: una mayor descomposición no siempre es mejor. El objetivo es una hidrólisis controlada que favorezca una separación limpia y una recuperación rentable.
7. Carga de olor, ensuciamiento y tiempo de inactividad
El olor debe gestionarse como una carga operativa, no solo como una queja. La hidrólisis afecta la liberación de volátiles, el comportamiento del condensado, los residuos en tanques y la demanda de limpieza. El KPI debe conectar el olor y el ensuciamiento con el coste y el tiempo operativo.
Controle:
- Quejas por olor por etapa del proceso y ventana de tiempo
- Cambios en la carga del scrubber o del sistema de manejo de aire
- Tendencias de concentración del condensado
- Ensuciamiento en tanques, líneas e intercambiadores de calor
- Frecuencia de limpieza de tamices
- Duración del CIP y demanda química
- Tiempo de inactividad asociado a líneas bloqueadas o limpieza deficiente
Por qué importa: un programa enzimático que mejora el rendimiento pero aumenta la carga de limpieza u olor puede no mejorar la economía de la planta. Debe medirse la línea completa.
Cómo convertir estos KPI en un brief de prueba enzimática
Un brief sólido para una prueba de hidrólisis debe definir el objetivo de la planta antes de comenzar la selección de enzimas.
Incluya:
- Las corrientes de materia prima que se tratarán
- La ubicación del proceso para la adición de enzima
- El comportamiento actual de temperatura y tiempo de residencia
- El cambio de viscosidad deseado
- La separación de fases objetivo y la meta de recuperación
- Las restricciones relacionadas con olor, limpieza y carga del evaporador
- Una ventana de comparación clara frente a la línea base actual
Esto da al proveedor de enzimas un problema de producción que resolver, no una muestra sobre la cual adivinar.
Qué analiza Rendara antes de recomendar un programa de hidrólisis
Rendara apoya a las plantas de rendering con la selección de enzimas para hidrólisis controlada, recuperación de proteínas, reducción de viscosidad y desempeño de separación aguas abajo. Analizamos toda la línea de rendering: molinos, cocedores, tanques de hidrólisis, circuitos de transferencia, decantadores, centrífugas, evaporadores y patrones de limpieza.
El objetivo no es la máxima descomposición. El objetivo es la descomposición adecuada, en la ventana de proceso correcta, con valor medible para la planta.
Solicitar una cotización
Si su equipo está evaluando la hidrólisis enzimática para una línea de rendering, envíenos su objetivo de proceso, tipo de materia prima, punto de adición y los KPI que desea mejorar.
Solicite una cotización mediante el formulario del sitio