Bombeabilidad de lodos de despojos: causas prácticas de corrientes espesas, variables o difíciles de mover
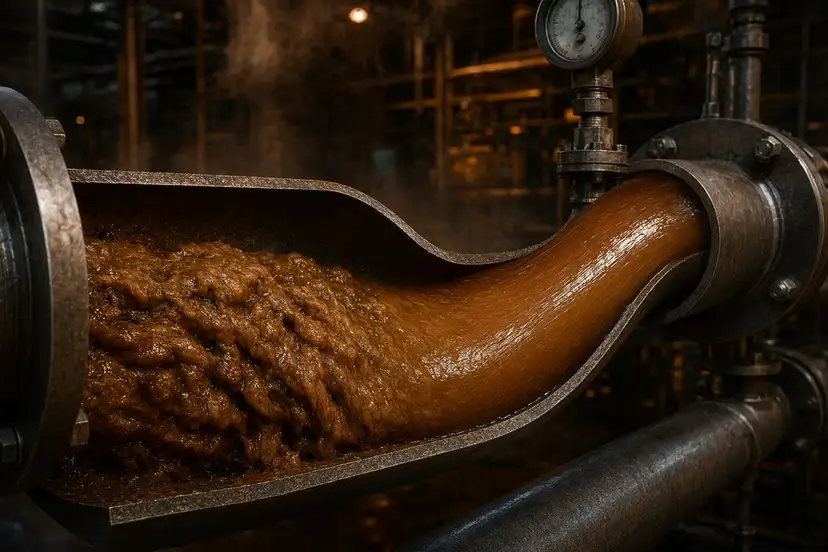
En una planta de rendering animal, la bombeabilidad no es un problema menor de manejo. Un lodo de despojos espeso, con pulsaciones o de textura fibrosa puede ralentizar los molinos, cargar los cocedores de forma desigual, dejar sin alimentación los tanques de hidrólisis, sobrecargar las bombas y alterar la separación en decantadores. Una vez que la viscosidad empieza a variar, toda la línea lo percibe: mayor amperaje, rodamientos más calientes, más intervención del operador, mayor liberación de olores en los puntos de transferencia y una recuperación menos predecible de grasa, agua y sólidos.
Rendara suministra soluciones enzimáticas para la hidrólisis en plantas de rendering donde el objetivo operativo no es la perfección de laboratorio. El objetivo es un lodo controlado que se mueva, reaccione, se separe y se limpie con menos sorpresas.
Si su planta está evaluando un proveedor de enzimas para la hidrólisis en plantas de rendering, la bombeabilidad debería ser uno de los primeros puntos de control del proceso.
Por qué el lodo de despojos se vuelve difícil de mover
El lodo de despojos no es un fluido uniforme. Es una mezcla cambiante de proteína, grasa, tejido conectivo, agua, finos de hueso, sangre, vísceras, arrastre de plumas o pelo e historial térmico. Dos cargas pueden parecer similares en la recepción y comportarse de manera muy distinta una vez molidas, calentadas y bombeadas.
Los problemas de bombeabilidad más comunes provienen de una combinación de variación de la materia prima y desequilibrio del proceso.
1. El tamaño de partícula es demasiado inconsistente
Trozos de tejido sobredimensionados, tendones, fragmentos de piel o material conectivo pueden formar puntos de arrastre en tuberías y codos. Las partículas finas pueden moverse, pero las piezas más grandes pueden hacer puente en las entradas de las bombas, acumularse en reducciones y causar oscilaciones de presión.
Lo que los equipos de planta suelen observar:
- La alimentación de la bomba parece húmeda, pero el caudal sigue presentando pulsaciones
- La descarga del molino alterna entre pasta y trozos
- Los codos y las válvulas se ensucian más rápido de lo esperado
- La carga del tanque de hidrólisis se vuelve irregular
La hidrólisis enzimática no puede sustituir una reducción de tamaño correcta, pero puede ayudar a reducir la resistencia generada por material rico en proteína cuando la molienda previa está razonablemente controlada.
2. La estructura proteica sigue demasiado intacta
Los despojos crudos contienen redes proteicas densas y tejido conectivo rico en colágeno. Cuando estas estructuras permanecen intactas, retienen agua, espesan el lodo y aumentan el arrastre a través de las líneas de transferencia.
En condiciones controladas, los sistemas enzimáticos proteolíticos pueden ayudar a descomponer las estructuras proteicas en fracciones más móviles. Esto puede mejorar el movimiento del lodo sin depender únicamente de un tratamiento térmico agresivo.
El valor práctico para la planta es claro: menor resistencia al manejo, alimentación más estable y menos interrupciones de flujo antes de la separación.
3. El historial térmico está perjudicando el flujo
La temperatura puede ayudar a reducir la viscosidad de la grasa y acelerar la hidrólisis, pero un mal control térmico puede hacer que la corriente sea más difícil de gestionar. El sobrecalentamiento local puede fijar la proteína, formar depósitos cocidos y crear material pegajoso que genera arrastre en el sistema. Un calentamiento insuficiente puede dejar las estructuras de grasa y proteína demasiado firmes para un bombeo estable.
Señales a vigilar:
- Acumulación pegajosa después de zonas calientes
- Descarga espesa tras oscilaciones de temperatura
- Cambios de viscosidad durante el arranque y la parada
- Separación deficiente después de condiciones de cocción agresivas
El objetivo no es simplemente aplicar más calor. El objetivo es una ventana térmica que favorezca el desempeño enzimático, el control del flujo y la separación posterior.
4. La distribución de la grasa es inestable
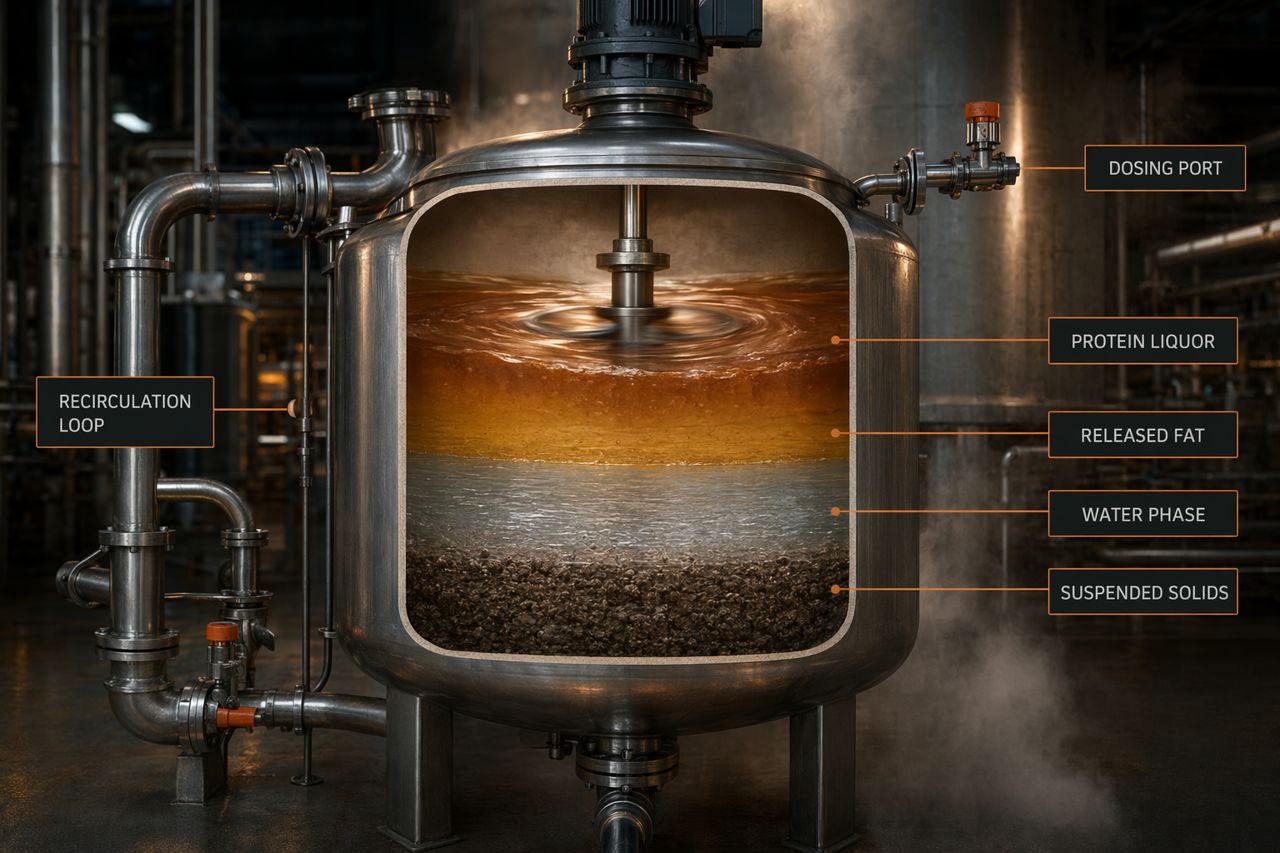
La grasa libre, la grasa emulsionada y la grasa atrapada dentro del tejido no se comportan de la misma manera. Cuando la grasa se libera mal o está muy emulsionada, el lodo puede volverse inestable. Puede parecer bombeable en un tanque, pero espesarse por cizallamiento durante la transferencia, formar espuma bajo agitación o separarse de forma inconsistente en el decantador.
Una estrategia de hidrólisis controlada puede favorecer una descomposición más limpia del tejido y un mejor comportamiento de fases. Esto importa cuando la planta busca una recuperación de grasa más predecible y menos ajustes por parte del operador en la separación.
5. La carga de sólidos es demasiado alta para la bomba y el diseño de la línea
A veces la química no es el único problema. Un lodo puede ser demasiado denso para la bomba instalada, la geometría de succión, el diámetro de la línea o la distancia de transferencia. Las enzimas pueden mejorar el comportamiento de flujo, pero deben aplicarse teniendo en cuenta los límites mecánicos.
Comprobaciones útiles incluyen:
- Inundación de la entrada de la bomba y estabilidad de succión
- Tramos muertos y transiciones bruscas
- Cobertura de agitación en el tanque de hidrólisis
- Patrón de recirculación y zonas muertas
- Temporización de transferencia entre lotes o etapas del proceso
Rendara evalúa el encaje enzimático como parte del sistema operativo, no como una simple afirmación de etiqueta incorporada sin más.
Los problemas de bombeabilidad suelen aparecer como síntomas de planta
Un lodo de despojos espeso o variable rara vez aparece como un problema aislado. Normalmente se manifiesta como una cadena de síntomas operativos.
Indicadores comunes
- El amperaje de la bomba aumenta con ciertos lotes de materia prima
- El tiempo de transferencia varía de un lote a otro
- Los tanques de hidrólisis muestran reacción desigual o zonas muertas
- Los cocedores se cargan de forma inconsistente
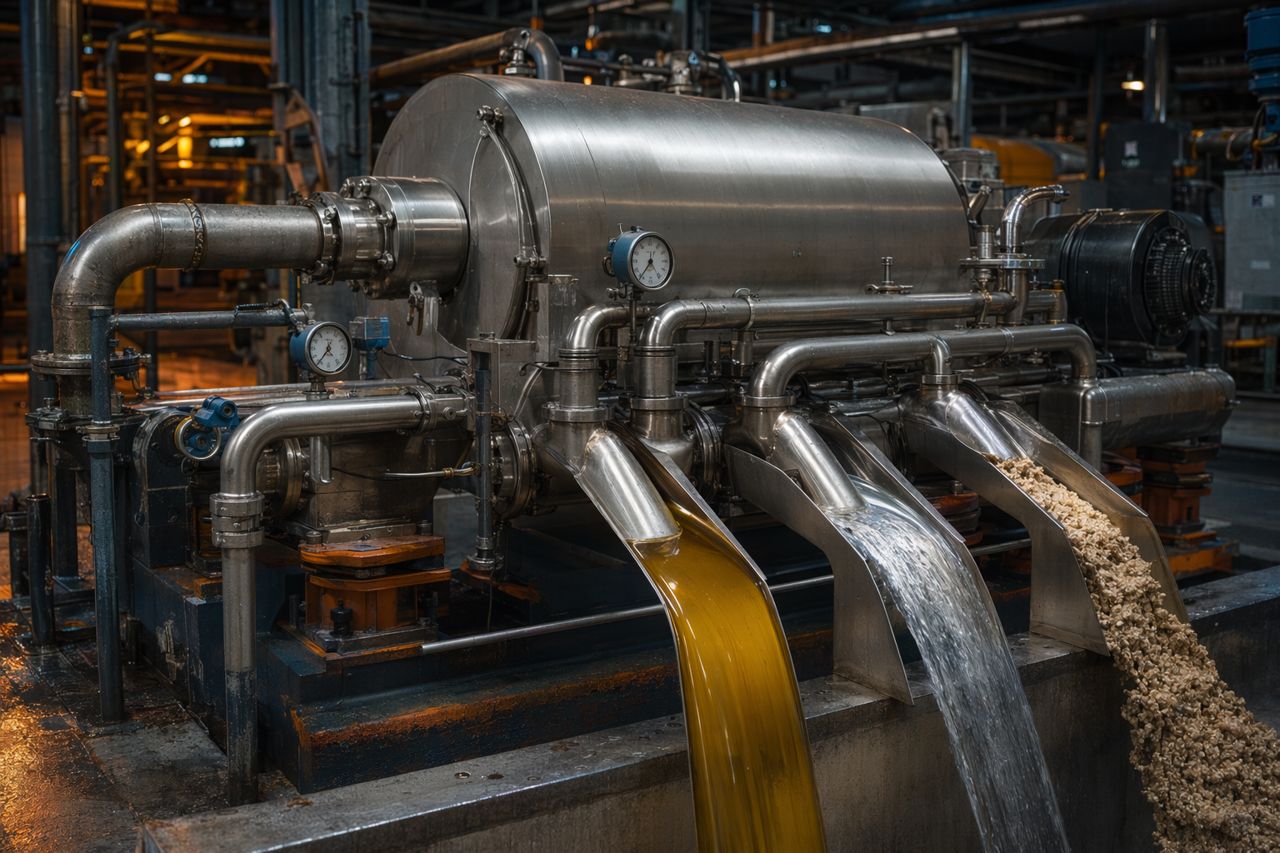
- La alimentación del decantador presenta pulsaciones o separa mal
- La recuperación de grasa fluctúa sin una falla mecánica clara
- La carga de olor aumenta cerca de puntos de transferencia abiertos
- El CIP tarda más porque los depósitos son más tenaces
- Los operadores añaden agua solo para conseguir que el material se mueva
Añadir agua puede restablecer el flujo a corto plazo, pero también diluye la intensidad del proceso, aumenta la demanda de calentamiento, añade carga evaporativa y puede reducir la eficiencia posterior. Para muchas plantas, el mejor objetivo no es hacerlo más fluido por dilución. Es hacerlo más fluido mediante descomposición controlada.
Dónde encajan las enzimas en la hidrólisis de rendering
El tratamiento enzimático es más útil cuando la planta cuenta con un punto de hidrólisis definido y suficiente control sobre mezcla, temperatura, tiempo y pH para que la reacción sea repetible. En el manejo de lodos de despojos, el propósito comercial suele ser uno o más de los siguientes:
- Mejorar la movilidad del lodo antes de la transferencia o separación
- Reducir la variación de viscosidad entre lotes de materia prima
- Liberar líquido y grasa atrapados en tejido proteico
- Favorecer una separación de fases más limpia
- Reducir el estrés de recirculación y la intervención en bombas
- Mejorar la recuperación de rendimiento en corrientes de material difíciles
- Reducir la formación de depósitos causada por fracciones proteicas pegajosas
Las soluciones enzimáticas de Rendara se seleccionan en función del comportamiento del proceso: qué contiene el lodo, dónde se espesa, dónde puede dosificar la planta y qué necesita recibir el separador aguas abajo.
Causas prácticas que conviene auditar antes de cambiar la química
Antes de cambiar un programa enzimático, conviene mapear dónde el lodo empieza a volverse difícil de mover.
Recepción y mezcla de materia prima
Una mayor proporción de tejido conectivo, piel, vísceras, plumas, pelo, sangre o finos de hueso puede modificar la viscosidad y el comportamiento de manejo. Si la bombeabilidad cambia según proveedor, mezcla de especies, turno o tiempo de almacenamiento, la variabilidad de la materia prima forma parte del problema de control.
Molienda
Un mal estado de las cuchillas, desgaste de cribas o una tasa de alimentación inconsistente pueden crear una distribución de partículas amplia. Las piezas grandes de tejido aumentan el arrastre mecánico; un exceso de finos puede generar un comportamiento similar a una pasta.
Humedad del lodo y práctica de dilución
La adición de agua puede ser necesaria en algunos sistemas, pero una dilución no controlada puede ocultar la causa raíz y trasladar costes aguas abajo. Registre cuándo los operadores añaden agua, cuánta añaden y qué problema intentan corregir.
Mezcla y tiempo de residencia
Las enzimas necesitan acceso al sustrato. Las zonas muertas, las capas flotantes de grasa y una renovación deficiente pueden crear una hidrólisis desigual. Una sección del tanque puede quedar sobretratada mientras otra permanece espesa.
Control térmico
La temperatura debe favorecer tanto la movilidad del material como la acción enzimática controlada. Los sobrepasos repetidos de temperatura pueden crear depósitos de proteína cocida. Una temperatura baja puede dejar las estructuras tisulares resistentes a la descomposición.
Respuesta de separación
Un lodo que bombea bien pero separa mal no está resuelto. El objetivo de hidrólisis correcto debe apoyar al decantador o a la prensa, no solo a la bomba de transferencia.
Qué debe aportar un programa de hidrólisis controlada
Un programa enzimático para una planta de rendering debe evaluarse por resultados operativos, no solo por una etiqueta técnica.
Objetivos de desempeño en planta
- Comportamiento de transferencia más consistente
- Menor frecuencia de paradas de bomba y problemas de succión
- Renovación más uniforme del tanque de hidrólisis
- Alimentación más estable a decantadores o prensas
- Separación más limpia de grasa, agua y sólidos
- Menos correcciones del operador con agua o intervención manual
- Mejor recuperación en corrientes con alto contenido de tejido conectivo
- Retorno más rápido al estado estable después de variaciones de materia prima
El mejor resultado no siempre es la viscosidad más baja posible. Una hidrólisis excesiva puede crear sus propios problemas, incluida una separación difícil, formación de espuma o carga soluble excesiva. El objetivo es una descomposición controlada adaptada al equipo de la planta y a sus metas de recuperación.
Cómo aborda Rendara la bombeabilidad de lodos de despojos
Rendara apoya a plantas de rendering con soluciones enzimáticas diseñadas en torno a restricciones operativas reales: molinos, cocedores, tanques de hidrólisis, bombas de transferencia, intercambiadores de calor, decantadores y ventanas de limpieza.
Una conversación técnica típica se centra en:
- Perfil y variabilidad de la materia prima
- Punto actual de espesamiento en el proceso
- Ubicación de dosificación disponible
- Ventana de temperatura y residencia
- Intensidad de mezcla y geometría del tanque
- Objetivo de separación y prioridades de recuperación
- Problemas actuales: viscosidad, carga de olor, pérdida de rendimiento, depósitos o tiempo de inactividad
A partir de ahí, Rendara puede recomendar un enfoque enzimático alineado con el rendimiento de procesamiento de la planta y el desempeño de separación.
Cuándo solicitar una cotización
Solicite una cotización cuando la bombeabilidad limite el rendimiento de procesamiento, aumente el tiempo de transferencia, obligue a una dilución excesiva, altere la separación o genere tiempos de inactividad recurrentes alrededor de bombas y tanques.
Utilice el formulario del sitio e incluya la corriente de material, la etapa actual del proceso, el síntoma principal, la ventana de temperatura y el equipo de separación. Rendara revisará la aplicación y responderá con una recomendación de suministro enzimático para su proceso de hidrólisis de rendering.
Solicitar una cotización