Pumpfähigkeit von Schlachtnebenprodukt-Slurry: Praktische Ursachen für dickflüssige, schwankende oder schwer förderbare Ströme
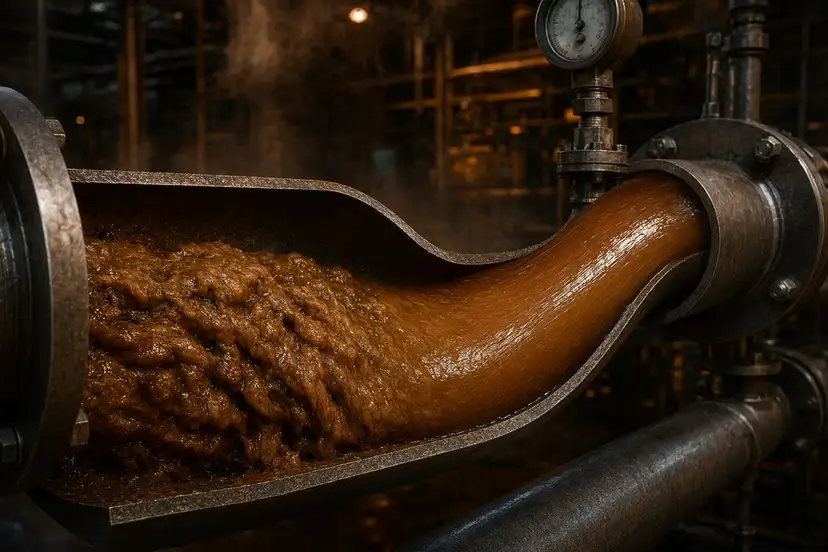
In einer Anlage zur Tierkörperverwertung ist Pumpfähigkeit kein nebensächliches Handling-Thema. Ein dickflüssiger, stoßweise fließender oder faseriger Slurry aus Schlachtnebenprodukten kann Zerkleinerer verlangsamen, Kocher ungleichmäßig beschicken, Hydrolysetanks unterversorgen, Pumpen überlasten und die Dekanterseparation stören. Sobald die Viskosität schwankt, spürt es die gesamte Linie: höhere Stromaufnahme, heißere Lager, mehr Eingriffe durch das Bedienpersonal, stärkere Geruchsfreisetzung an Übergabepunkten und weniger vorhersehbare Rückgewinnung von Fett, Wasser und Feststoffen.
Rendara liefert Enzymlösungen für die Hydrolyse in Verwertungsbetrieben, bei denen das Betriebsziel nicht Laborperfektion ist. Ziel ist ein kontrollierter Slurry, der sich mit weniger Überraschungen fördern, umsetzen, trennen und reinigen lässt.
Wenn Ihr Betrieb einen Enzymlieferanten für die Hydrolyse in Verwertungsanlagen bewertet, sollte die Pumpfähigkeit einer der ersten Prozessprüfpunkte sein.
Warum Slurry aus Schlachtnebenprodukten schwer förderbar wird
Slurry aus Schlachtnebenprodukten ist keine einheitliche Flüssigkeit. Er ist eine wechselnde Mischung aus Protein, Fett, Bindegewebe, Wasser, Knochenfeinanteilen, Blut, Eingeweiden, mitgetragenen Federn oder Haaren sowie thermischer Vorgeschichte. Zwei Anlieferungen können beim Wareneingang ähnlich aussehen und sich nach dem Zerkleinern, Erhitzen und Pumpen sehr unterschiedlich verhalten.
Die häufigsten Probleme mit der Pumpfähigkeit entstehen aus einer Kombination von Rohmaterialschwankungen und Prozessungleichgewicht.
1. Die Partikelgröße ist zu uneinheitlich
Überdimensionierte Gewebestücke, Sehnen, Hautfragmente oder bindegewebiges Material können in Rohrleitungen und Bögen Widerstandspunkte bilden. Feine Partikel lassen sich möglicherweise fördern, größere Stücke können jedoch an Pumpeneinläufen Brücken bilden, sich an Reduzierungen ansammeln und Druckschwankungen verursachen.
Was Betriebsteams häufig beobachten:
- Die Pumpenzufuhr wirkt nass, der Durchfluss schwankt dennoch
- Der Austrag aus dem Zerkleinerer wechselt zwischen Paste und Stücken
- Bögen und Ventile verschmutzen schneller als erwartet
- Die Beschickung des Hydrolysetanks wird ungleichmäßig
Enzymatische Hydrolyse kann eine korrekte Zerkleinerung nicht ersetzen, sie kann jedoch helfen, den Widerstand proteinreicher Materialien zu verringern, wenn der vorgeschaltete Mahlprozess angemessen kontrolliert ist.
2. Die Proteinstruktur ist noch zu intakt
Rohes Material aus Schlachtnebenprodukten enthält dichte Proteinnetzwerke und kollagenreiches Bindegewebe. Wenn diese Strukturen intakt bleiben, binden sie Wasser, verdicken den Slurry und erhöhen den Widerstand in Förderleitungen.
Unter kontrollierten Bedingungen können proteolytische Enzymsysteme helfen, Proteinstrukturen in mobilere Fraktionen aufzuschließen. Dadurch kann sich die Förderbarkeit des Slurrys verbessern, ohne ausschließlich auf aggressive thermische Behandlung angewiesen zu sein.
Der praktische Anlagenwert ist klar: geringerer Förderwiderstand, gleichmäßigere Beschickung und weniger Durchflussunterbrechungen vor der Separation.
3. Die thermische Vorgeschichte arbeitet gegen den Durchfluss
Temperatur kann helfen, die Fettviskosität zu senken und die Hydrolyse zu beschleunigen. Eine schlechte Wärmeregelung kann den Strom jedoch schwerer beherrschbar machen. Lokale Überhitzung kann Protein verfestigen, gekochte Ablagerungen aufbauen und klebriges Material erzeugen, das sich durch das System zieht. Unterhitzung kann Fett- und Proteinstrukturen zu fest lassen, um eine gleichmäßige Förderung zu ermöglichen.
Achten Sie auf:
- Klebrige Ablagerungen nach Heißzonen
- Dickflüssigen Austrag nach Temperaturschwankungen
- Viskositätsänderungen während Anfahr- und Abfahrphasen
- Schlechte Separation nach aggressiven Kochbedingungen
Das Ziel ist nicht einfach mehr Wärme. Ziel ist ein thermisches Fenster, das Enzymleistung, Durchflusskontrolle und nachgeschaltete Separation unterstützt.
4. Die Fettverteilung ist instabil
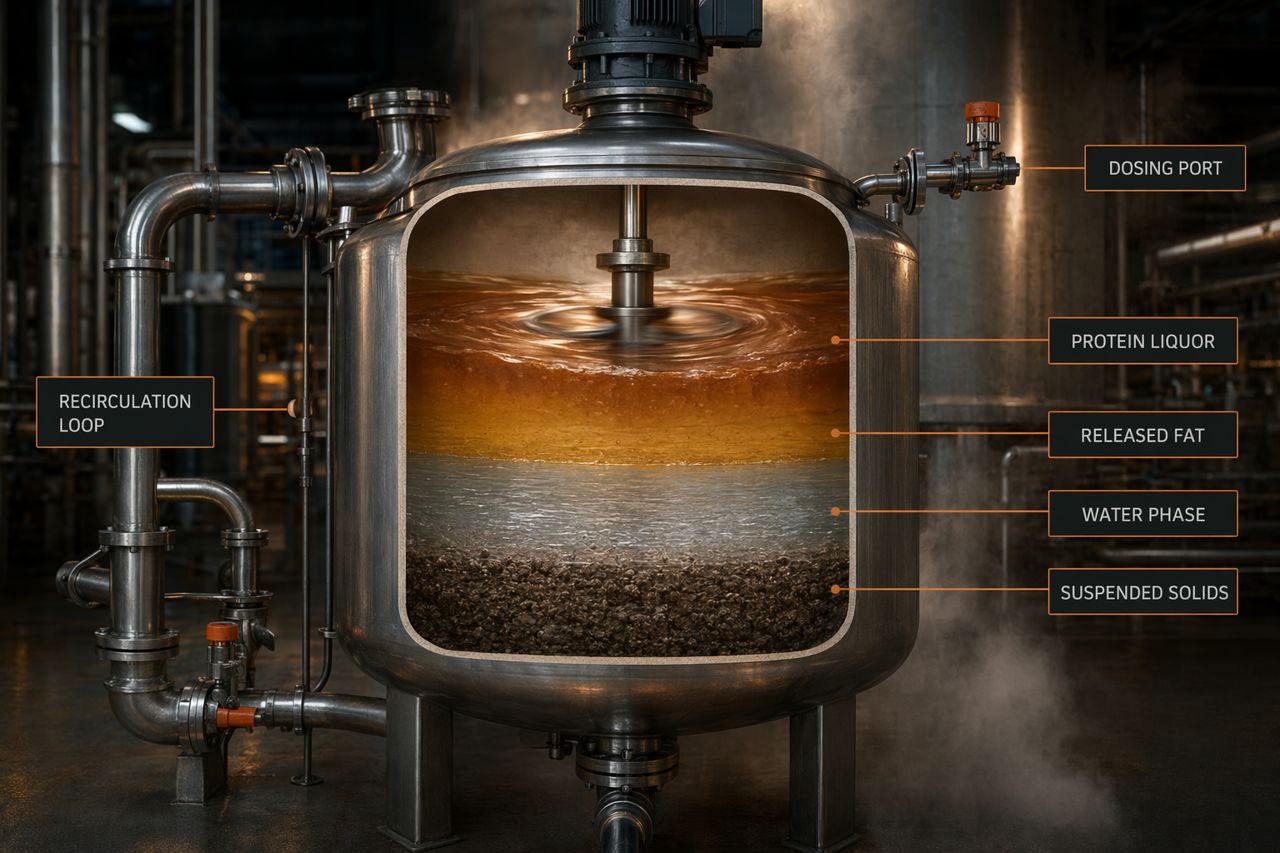
Freies Fett, emulgiertes Fett und in Gewebe eingeschlossenes Fett verhalten sich nicht gleich. Wenn Fett schlecht freigesetzt oder stark emulgiert ist, kann der Slurry instabil werden. Im Tank kann er pumpfähig aussehen, sich aber beim Fördern durch Scherung verdicken, unter Rühren schäumen oder im Dekanter uneinheitlich trennen.
Eine kontrollierte Hydrolysestrategie kann einen saubereren Gewebeaufschluss und ein besseres Phasenverhalten unterstützen. Das ist wichtig, wenn der Betrieb eine besser vorhersagbare Fettrückgewinnung und weniger Bedienereingriffe bei der Separation erreichen möchte.
5. Die Feststoffbeladung ist für Pumpe und Leitungsdesign zu hoch
Manchmal ist die Chemie nicht das einzige Problem. Ein Slurry kann für die installierte Pumpe, die Sauggeometrie, den Leitungsdurchmesser oder die Förderstrecke zu dicht sein. Enzyme können das Fließverhalten verbessern, sollten jedoch mit Blick auf die mechanischen Grenzen eingesetzt werden.
Nützliche Prüfungen umfassen:
- Überflutung des Pumpeneinlaufs und Saugstabilität
- Toträume und scharfe Übergänge
- Rührwerksabdeckung im Hydrolysetank
- Rezirkulationsmuster und Totzonen
- Transferzeitpunkt zwischen Chargen oder Prozessstufen
Rendara betrachtet die Enzymeignung als Teil des Betriebssystems – nicht als einfache Etikettenaussage zum Nachrüsten.
Probleme mit der Pumpfähigkeit zeigen sich meist als Anlagensymptome
Dickflüssiger oder schwankender Slurry aus Schlachtnebenprodukten tritt selten als isoliertes Einzelproblem auf. Meist zeigt er sich als Kette betrieblicher Symptome.
Häufige Anzeichen
- Die Stromaufnahme der Pumpe steigt bei bestimmten Rohmaterialchargen
- Die Transferzeit variiert von Charge zu Charge
- Hydrolysetanks zeigen ungleichmäßige Reaktion oder Totzonen
- Kocher werden uneinheitlich beschickt
- Der Dekanterzulauf schwankt oder trennt schlecht
- Die Fettrückgewinnung schwankt ohne eindeutigen mechanischen Fehler
- Die Geruchsbelastung steigt in der Nähe offener Übergabepunkte
- CIP dauert länger, weil Ablagerungen hartnäckiger sind
- Bediener geben Wasser zu, nur um das Material in Bewegung zu bringen
Wasserzugabe kann kurzfristig den Durchfluss wiederherstellen, verdünnt jedoch auch die Prozessintensität, erhöht den Heizbedarf, steigert die Verdampfungslast und kann die nachgeschaltete Effizienz verringern. Für viele Betriebe ist das bessere Ziel nicht eine Verdünnung durch Wasser. Es ist eine Verringerung der Zähigkeit durch kontrollierten Aufschluss.
Wo Enzyme in die Hydrolyse der Tierkörperverwertung passen
Eine Enzymbehandlung ist am nützlichsten, wenn der Betrieb einen definierten Hydrolysepunkt hat und Mischintensität, Temperatur, Zeit und pH-Wert ausreichend kontrollieren kann, um die Reaktion wiederholbar zu machen. Beim Handling von Slurry aus Schlachtnebenprodukten liegt der kommerzielle Zweck typischerweise in einem oder mehreren der folgenden Punkte:
- Verbesserung der Slurry-Mobilität vor Transfer oder Separation
- Verringerung von Viskositätsschwankungen zwischen Rohmaterialchargen
- Freisetzung von eingeschlossener Flüssigkeit und Fett aus Proteingewebe
- Unterstützung einer saubereren Phasentrennung
- Verringerung von Rezirkulationsbelastung und Pumpeneingriffen
- Verbesserung der Ertragsrückgewinnung aus schwierigen Materialströmen
- Verringerung von Ablagerungsbildung durch klebrige Proteinfraktionen
Rendara-Enzymlösungen werden nach dem Prozessverhalten ausgewählt: was der Slurry enthält, wo er eindickt, wo der Betrieb dosieren kann und welche Anforderungen der nachgeschaltete Separator stellt.
Praktische Ursachen, die vor einer Änderung der Chemie geprüft werden sollten
Bevor ein Enzymprogramm geändert wird, hilft es, zu erfassen, wo der Slurry erstmals schwer förderbar wird.
Annahme und Rohmaterialmix
Ein höherer Anteil an Bindegewebe, Haut, Eingeweiden, Federn, Haaren, Blut oder Knochenfeinanteilen kann Viskosität und Handling-Verhalten verändern. Wenn sich die Pumpfähigkeit je nach Lieferant, Tierartenmix, Schicht oder Lagerzeit ändert, ist Rohmaterialvariabilität Teil des Regelungsproblems.
Zerkleinerung
Schlechter Messerzustand, Siebverschleiß oder eine uneinheitliche Beschickungsrate können eine breite Partikelverteilung erzeugen. Große Gewebestücke erhöhen den mechanischen Widerstand; zu viele Feinanteile können ein pastenartiges Verhalten verursachen.
Slurry-Feuchte und Verdünnungspraxis
Wasserzugabe kann in manchen Systemen erforderlich sein, aber unkontrollierte Verdünnung kann die eigentliche Ursache verdecken und Kosten in nachgeschaltete Prozessschritte verlagern. Erfassen Sie, wann Bediener Wasser zugeben, wie viel sie zugeben und welches Problem sie damit korrigieren wollen.
Mischen und Verweilzeit
Enzyme benötigen Zugang zum Substrat. Totzonen, aufschwimmende Fettschichten und schlechter Umsatz können zu ungleichmäßiger Hydrolyse führen. Ein Bereich des Tanks kann überbehandelt sein, während ein anderer dickflüssig bleibt.
Thermische Kontrolle
Die Temperatur sollte sowohl die Materialmobilität als auch eine kontrollierte enzymatische Wirkung unterstützen. Wiederholtes Überschwingen der Temperatur kann gekochte Proteinablagerungen erzeugen. Niedrige Temperaturen können Gewebestrukturen widerstandsfähig gegen den Aufschluss halten.
Separationsverhalten
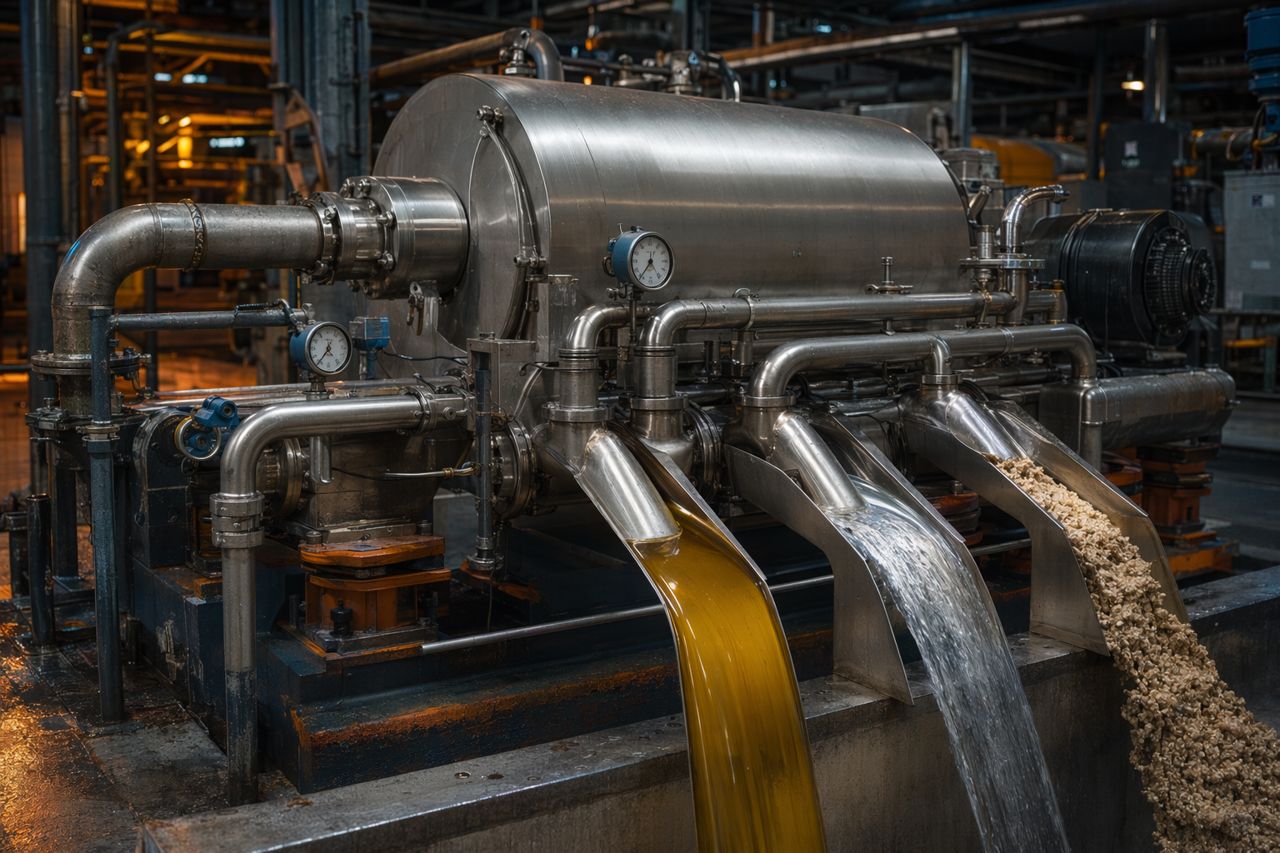
Ein Slurry, der sich gut pumpen lässt, aber schlecht trennt, ist nicht gelöst. Das richtige Hydrolyseziel muss Dekanter oder Presse unterstützen – nicht nur die Transferpumpe.
Was ein kontrolliertes Hydrolyseprogramm leisten sollte
Ein Enzymprogramm für einen Verwertungsbetrieb sollte anhand betrieblicher Ergebnisse beurteilt werden, nicht allein anhand einer technischen Bezeichnung.
Leistungsziele im Anlagenbetrieb
- Gleichmäßigeres Transferverhalten
- Geringere Häufigkeit von Pumpenstillständen und Saugproblemen
- Ruhigerer Umschlag im Hydrolysetank
- Stabilerer Zulauf zu Dekantern oder Pressen
- Sauberere Trennung von Fett, Wasser und Feststoffen
- Weniger Korrekturen durch Wasserzugabe oder manuelle Eingriffe
- Bessere Rückgewinnung aus Strömen mit hohem Bindegewebeanteil
- Schnellere Rückkehr in den stationären Zustand nach Rohmaterialschwankungen
Das beste Ergebnis ist nicht immer die niedrigstmögliche Viskosität. Überhydrolyse kann eigene Probleme verursachen, darunter schwierige Separation, Schaumbildung oder eine übermäßige gelöste Belastung. Ziel ist ein kontrollierter Aufschluss, der auf die Ausrüstung und die Rückgewinnungsziele des Betriebs abgestimmt ist.
Wie Rendara die Pumpfähigkeit von Schlachtnebenprodukt-Slurry angeht
Rendara unterstützt Verwertungsbetriebe mit Enzymlösungen, die auf reale Betriebsgrenzen ausgelegt sind: Zerkleinerer, Kocher, Hydrolysetanks, Transferpumpen, Wärmetauscher, Dekanter und Reinigungsfenster.
Ein typisches technisches Gespräch konzentriert sich auf:
- Rohmaterialprofil und Variabilität
- Aktuellen Eindickungspunkt im Prozess
- Verfügbaren Dosierort
- Temperatur- und Verweilzeitfenster
- Mischintensität und Tankgeometrie
- Separationsziel und Prioritäten bei der Rückgewinnung
- Aktuelle Problemstellen: Viskosität, Geruchsbelastung, Ertragsverlust, Ablagerungen oder Stillstandzeiten
Auf dieser Basis kann Rendara einen Enzymansatz empfehlen, der auf den Anlagendurchsatz und die Separationsleistung abgestimmt ist.
Wann Sie ein Angebot anfordern sollten
Fordern Sie ein Angebot an, wenn die Pumpfähigkeit den Durchsatz begrenzt, Transferzeiten erhöht, übermäßige Verdünnung erzwingt, die Separation stört oder wiederholte Stillstandzeiten an Pumpen und Tanks verursacht.
Nutzen Sie das Formular vor Ort und geben Sie den Materialstrom, die aktuelle Prozessstufe, das Hauptsymptom, das Temperaturfenster und die Separationsausrüstung an. Rendara prüft die Anwendung und antwortet mit einer Empfehlung zur Enzymversorgung für Ihren Hydrolyseprozess in der Tierkörperverwertung.
Angebot anfordern